中碳钢焊条电弧焊时,母材和焊条如何匹配
防止裂纹比照顾接头强度更重要,故未必遵守“等强原则”。因一旦致裂,再考虑接头强度就毫无意义。当然,如能做到“等强”与“无裂纹”两全其美,又何乐而不为。 下列“约定俗

防止裂纹比照顾接头强度更重要,故未必遵守“等强原则”。因一旦致裂,再考虑接头强度就毫无意义。当然,如能做到“等强”与“无裂纹”两全其美,又何乐而不为。 下列“约定俗
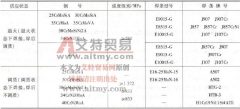
中碳调质钢焊条电弧焊时母材和焊条匹配的原则有: ①应选择低碳合金系统焊条,并严格控制 S 、 P 等杂质含量,以减少裂纹发生率。 ②选用低氢或超低氢、高韧性碱性焊条,对淬硬
答:焊接时,母材金属之间应该熔合而未焊上的部分称为未焊透。出现在单面焊的坡口根部及双面焊的坡口钝边,如图 1 所示,未焊透会造成较大的应力集中,往往从其末端产生裂纹。
由于钎焊加热温度较低,母材组织和力学性能变化小,应力与变形小,故容易保证焊件的尺寸精确。另外,钎焊接头平整光滑、外形美观。 钎焊适用于各种金属材料、异种金属,甚至金
高碳钢焊条电弧焊时,防止裂纹比中碳钢更重要,故一般都遵循“低匹配”的原则: ①必须选用抗裂性较好的低氢或超低氢、高韧性碱性焊条。 ②可选用强度级别低一档至数档的结构
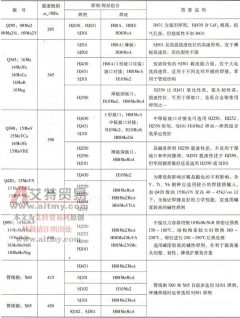
如无特殊要求,应按“等强”原则匹配,常用热轧、正火钢焊条匹配要求见表 3-11 。 表 3-11 常用热轧、正火钢焊条匹配要求 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,
基于低碳调质钢焊后不再进行调质处理,焊接热循环对接头最终性能将产生决定性影响,故大热输入焊接方法显然不宜采用。埋弧焊可使用Φ 4 mm 以下焊丝单丝焊和窄间隙焊。中碳调质
仍按“等强原则”进行匹配,但焊缝金属的强度不宜过高,以免影响接头的塑、韧性和抗裂性,一般能满足母材强度下限即可。强度级别较低者可选用含 Mn 焊丝或 Mn-Si 系焊丝,强度级
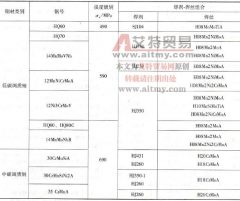
务必采用低氢或超低氢碱性焊条,适用“等强”原则,结构刚度过大时以“低匹配”为宜。常用低碳调质钢焊条匹配要求参见表 3-12 。 表 3-12 常用低碳调质钢焊条匹配要求 注:表中
在钎焊过程中,为清除母材和钎料表面的氧化物,改善液态钎料对母材的润湿,创造液态钎料在母材上铺展、填缝的必要条件,并隔绝空气,均需要使用钎剂。 钎剂的熔点和最低活性温