管板水平固定焊的操作技术
管板水平固定全位置焊要求对平焊、立焊和仰焊的操作技能都要熟练。焊接过程中,焊条的角度随着焊接位置的不同而不断发生变化,各位置焊时的焊条角度如图 3-82 所示。 图 3-82 各位

管板水平固定全位置焊要求对平焊、立焊和仰焊的操作技能都要熟练。焊接过程中,焊条的角度随着焊接位置的不同而不断发生变化,各位置焊时的焊条角度如图 3-82 所示。 图 3-82 各位
洗衣机放置后,可用双手轻轻摇动机身,看是否发生晃动,若发生晃动,则说明洗衣机没有放置水平,可采用以下两种方法进行调整。 1 .使用水平检测页调整 一般洗衣机生产厂家在随
1) 垂直分散 savic-netEV 系统的垂直方向由综合管理一系统单位管理控制一个别控制三个层级构成。 下层的信息汇于上层,使整个系统能发挥出其最高性能。各个层级相对独立运行,即使
水平移动连接是使被连接对象在画面中随连接表达式值的改变而水平移动。移动距离以像素为单位,以被连接对象在画面制作系统中的原始位置为参考基准。水平移动连接常用来表示图
管子水平转动的气焊应根据管壁厚度的大小施焊,壁厚小于 2mm 的管子最好在水平位置施焊;壁厚大于 2mm 的管子应在与管子水平中心线成 50 °~ 70 °的范围内施焊(见图 6-98 ),不应使
管子水平固定的气焊在操作上包括所有的焊接位置,如图 6-101 所示。其操作特点可参照各种位置焊接时的操作方法。 图 6-101 管子水平固定焊接位置分布情况 图 6-102 管子水平固定气焊
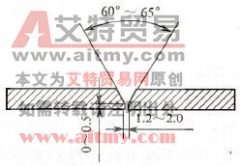
薄板水平对接采用钨极氩弧焊时,通常采用 V 形坡口,其坡口形式如图 6-40 所示。焊前要清除焊丝和坡口表面及其正反两侧 20mm 范围内的油污、水锈等污物,同时,坡口表面及其正反
中厚板的水平 CO2 焊一般采用单面焊双面成形的工艺,通常采用 V 形坡口,其坡口形式如图 6-55 所示。焊前要清除坡口及其周围的油污、水锈等,并露出金属光泽。装配时,要根据具体
由于焊缝是环形的,所以在焊接过程中需经过仰焊、立焊、平焊等几种位置,因此焊条角度变化很大,操作比较困难。熔化金属在仰焊位置时有向下流淌的趋势,易产生焊瘤;而在立焊
管板水平固定全位置焊要求对平焊、立焊和仰焊的操作技能都比较熟练。焊接过程中焊条的角度随着焊接位置的不同而不断发生变化,各位置焊条角度如图 6-29 所示。 图 6-29 全位置焊接