变压器的小修项目有哪些
(1) 检查并消除已发现的缺陷。 (2) 检查并拧紧套管引出线的接头。 (3) 放出储油柜积污器中的油污,检修油位计,调整油位。 (4) 检修冷却装置、包括油泵、风扇、油流继电器、差压继电

(1) 检查并消除已发现的缺陷。 (2) 检查并拧紧套管引出线的接头。 (3) 放出储油柜积污器中的油污,检修油位计,调整油位。 (4) 检修冷却装置、包括油泵、风扇、油流继电器、差压继电
为消除焊缝中塑性、韧性差的片状马氏体、上贝氏体、侧板条铁素体等组织,获得塑性、韧性较好的细晶粒针状铁素体、粒状珠光体、下贝氏体、板条状马氏体,可采取如下措施: ①多
答:焊后减少焊接残余应力的方法有:高温回火和拉伸法等。 (1) 高温回火。 ①整体高温回火,将焊件整体进行回火处理,内应力消除效率随时间延长而迅速降低,因此回火保温时间不
接地是消除静电危害最简单、最常用的办法。接地主要用来消除金属设备、金属容器等导体上的静电,而不宜用来消除高绝缘体上的静电。当导体的漏电阻为 1M Ω以下时,便能防止带静
1) 静电的危害 (1) 静电产生电场能击穿电子和微电子产品;静电放电产生电磁波会引起电子仪器(计算机和控制设备)的误动作,放电产生火花可使感光材料曝光。 (2) 洁净室内静电的带
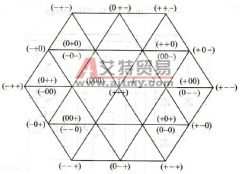
三电平开关的有效状态如图 3-38 所示。 图 3-38 三电平开关的有效状态 对于三电平变频器,每相输出电压中包含 3 个电平,即 +VDC/2 、 0 、 -VDC/2 。增加电压电平数量使开关有效状态增加
电渣焊的常见缺陷及防止措施见表 6-48 。 表 6-48 电渣焊的常见缺陷及防止措施 名称 产生原因 防止措施 夹渣 1.电渣过程不稳定 2.焊剂熔点过高 1.保持稳定的电渣过程 2.选择适当的
氩弧焊常见的缺陷有焊缝成形不良、烧穿、未焊透、咬边、气孔和裂纹等。钨极氩弧焊的缺陷产生原因及防止方法见表 6-17 。 表 6-17 钨极氩弧焊常见缺陷的产生原因及防止方法 缺陷 产
在 CO2 气体保护焊中,由于焊接材料、焊接规范参数及操作等原因,会造成焊缝形状不规则、气孔、夹渣、烧穿、裂纹等缺陷,其具体产生原因及防止方法见表 6-24 。 表 6-24 CO2 气体保护
焊条电弧焊常见缺陷有:焊缝表面成形不良、咬边、未焊透、气孔、裂纹、夹渣等。其产生原因及防止措施见表 6-6 。 表 6-6 焊条电弧焊常见缺陷产生原因及防止措施 缺陷 产生原因 防