异种钢焊接熔焊预热及焊后热处理的工艺要点是
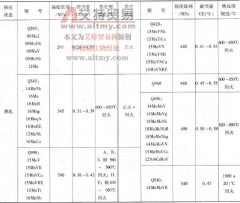
答: (1) 预热。异种钢焊接时,预热温度主要根据母材淬硬裂纹倾向的大小及焊缝合金化程度来确定。如果珠光体钢的淬硬倾向大,则应考虑预热,预热温度应比焊接同类珠光体钢时低

答: (1) 预热。异种钢焊接时,预热温度主要根据母材淬硬裂纹倾向的大小及焊缝合金化程度来确定。如果珠光体钢的淬硬倾向大,则应考虑预热,预热温度应比焊接同类珠光体钢时低
(1) 后热及其作用 焊后立即对焊件的全部或局部进行加热或使其保温缓冷的工艺措施称为后热。目的是加速焊接区扩散氢的逸出,以防止“氢脆”,尤其是延迟裂纹,故后热又被称为“
除电渣焊接头焊后必须正火热处理外,其余接头是否焊后热处理应视具体情况决定: ①如无特殊规定,可不作焊后热处理。 ②焊后 550~600 ℃消除应力热处理,有助于降低硬度,提高塑
何谓钢的热处理,钢焊缝热处理涉及哪几种热处理方法,焊后热处理的目的何在 (1) 钢的热处理 将钢材或工件进行加热、保温和冷却,以获得预期的组织结构与性能的工艺,称为钢的热
除非有应力腐蚀倾向的焊接结构或一些规范或标准的强制性规定,一般焊后可不作调质或消除应力热处理。如作热处理则加热温度至少要低于母材原始回火温度 30 ℃左右。对再热裂纹敏
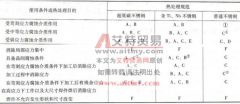
焊后热处理就是把焊接接头按不同钢种所严格规定的温度和保温时间均匀加热,然后按规定条件冷却。焊后热处理的类型及效果见表 1-13 。 表 1-13 焊后热处理的类型及效果 对冷裂纹敏
(1) 退火状态下焊接 热处理时机和方法的选择,是避免焊后产生裂纹和保证接头最终性能的关键。焊后不能及时进行调质热处理,以及结构复杂,焊缝数量较多,焊接过程持续时间较长
现象: (1) 采用木衬垫时,未进行防腐处理或处理效果不佳。 (2) 木衬垫安装时上下两半未对正,两侧端面不在一个平面上;木衬垫上下两半的接合面之间的空隙未封堵。 (3) 与管道直接
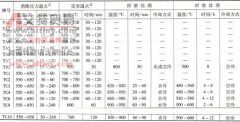
钛及钛合金的焊后热处理手段有退火、时效、淬火 + 时效三类,由钛材的成分、原始状态和使用要求而定。 (1) 退火可消应除应力,稳定组织,改善接头力学性能。热处理工艺参数见表
焊后热处理规范见表 5-3 。 表 5-3 铬镍不锈钢加工及焊后热处理参数 注: A- 完全退火, 1065 ~ 1120 ℃缓冷; B- 退火, 850~950 ℃缓冷; c- 同溶处理, 1065~1120 ℃水冷或急冷; D- 消…