如何制订珠光体钢、珠光体耐热钢与高铬钢、高铬铁素体钢间的焊接工艺
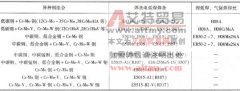
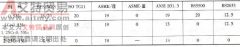
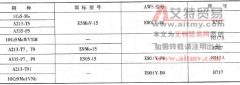
(1) 珠光体钢与 w(Cr)12% 型高铬钢间焊接 应选用珠光体钢焊条,可使焊缝有较好塑性及较小脆性扩散层。为进一步减小脆性扩散层,并抑制脱碳层中晶粒长大倾向,宜选用熔敷金属中含有

(1) 珠光体钢与 w(Cr)12% 型高铬钢间焊接 应选用珠光体钢焊条,可使焊缝有较好塑性及较小脆性扩散层。为进一步减小脆性扩散层,并抑制脱碳层中晶粒长大倾向,宜选用熔敷金属中含有
高温下工作的珠光体耐热钢,为防止工作温度下可能产生扩散层,一般不宜使用奥氏体不锈钢焊接材料,而应采用在碳钢、低合金钢一侧坡口面上堆焊过渡层的方法。过渡层焊缝中应含
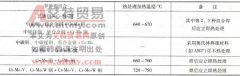
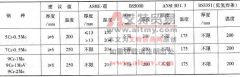
预热温度选择见表 11-8 ,层温应等于或略高于预热温度。 表 11-8 部分珠光体耐热钢与碳钢、低合金钢相焊时的预热温度选择参考 (作者稿费要求:需要高清无水印文章的读者3元每篇,
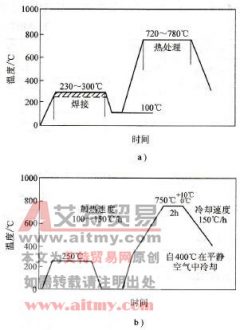
选择焊后热处理规范应注意到:①组合之一的淬透性极强时,焊后应立即热处理,且装炉时炉温不低于 450 ℃;②升温速度: v 升 =200 × 25/ δ ( ℃ /h) ,其中δ为焊件壁厚 (mm) ;③保温时
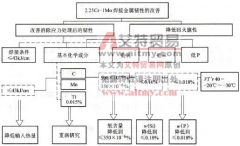
可采取如下措施以改善低合金耐热钢的焊接性: (1) 关于淬硬性 最有效办法是降低母材及焊接材料中的碳含量,在不影响或较少影响强度的情况下,可适当减少 Cr 、 Mo 以外其他合金元
预热是防止低合金耐热钢焊接接头冷裂纹和再热裂纹的有效措施之一。预热温度主要根据母材碳当量、接头刚度和焊缝金属含氢量确定,但并非愈高愈好。一般不应高于 Mf ,否则会导致
按对接头的不同要求,分为三种处理方式:①不作焊后热处理;② 580~ 760qC 回火或消除应力热处理;③正火热处理。不作焊后热处理须满足如下条件:焊前经预热;使用低碳、低氢焊接
中合金耐热钢用于低合金耐热钢已不能胜任,但尚无必要使用昂贵的高合金奥氏体耐热钢的场合,如超临界和超超临界电站锅炉、汽轮机和高温炼化设备等。常用钢种有 5Cr-0. 5Mo 、 7C
有两种方案:一是选用异质焊接材料,一般指高铬镍奥氏体焊材或镍基焊接材料;二是选用同质焊接材料。前者优点是不用预热和焊后热处理,但长期运行时接头性能会显著降低,乃至
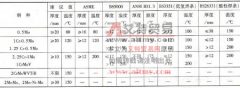
预热对中合金耐热钢的重要性比低合金耐热钢更大,除电渣焊外,任何壁厚的中合金耐热钢焊前都要进行较高温度的预热。表 4-70 为有关法规对最低预热温度的规定,可供参考。 表 4