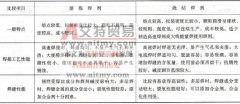
熔炼焊剂与烧结焊剂的主要性能有什么不同
答:熔炼焊剂与烧结焊剂主要性能的比较,如表 1 所示。 表 1 熔炼焊剂与烧结焊剂主要性能比较

答:熔炼焊剂与烧结焊剂主要性能的比较,如表 1 所示。 表 1 熔炼焊剂与烧结焊剂主要性能比较
(1) 焊丝 气焊丝一般是光金属丝,用作填充金属并与熔化的焊件金属一起形成焊缝。焊丝直径在 2 ~ 4 mm 之间。焊丝成分对焊缝性能有直接影响,按化学成分不同,可将其分为低碳钢、
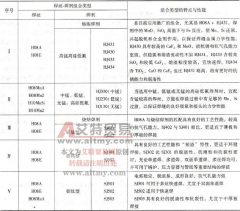
熔炼焊剂按 SiO2 含量可分为高硅焊剂 (SiO2 30%) 、中硅焊剂( SiO2 为 10% ~ 30% )、低硅焊剂 (SiO210%) ,高硅焊剂多用于焊接低碳钢和某些低合金钢,不宜焊接对于低温韧性要求较高的结构
焊丝、焊剂由制造厂质量检验部门按批检验。 1) 批量划分 ①每批焊丝应由同一炉号、同一形状、同一尺寸、同一交货状态的焊丝组成。 ②每批焊剂应由同一批原材料,以同一配方及制
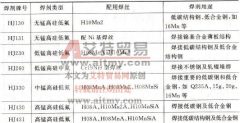
应按“等强原则”匹配。可选用优质低碳钢焊丝 H08A 、 H08E ,较高含锰量焊丝 H08MnA 、 H08Mn2 、 H10Mn2 ,以及含锰、硅低碳钢焊丝 H10MnSi 。其中 H08A 、 H08E 宜配高锰高硅低氟型熔炼焊剂
自动埋弧焊焊丝、焊剂消耗量见表 1 。 表 1 自动埋弧焊每米焊缝的焊丝、焊剂消耗量
试验用母材应采用与熔敷金属化学成分相当的低合金钢或普通碳素钢,如母材化学成分与熔敷金属化学成分不相当时,应用被检验的焊丝一焊剂组合或用相同类型的其他焊接材料,在坡
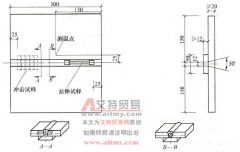
1) 力学性能试件制备 ①试件按图 2-40 所示的平焊位置制备,焊前焊剂应在 250~400 ℃烘干 1~2h 或按制造厂推荐的烘干规范进行。 图 2-40 射线探伤和力学性能试验的试件制备 ②所用试板按
1) 焊缝射线探伤试验在试件截取拉伸试样、冲击试样之前进行,探伤试验前应去掉垫板。若试件需做焊后热处理时,射线探伤在热处理前、后均可进行。 2) 焊缝射线探伤试验按《钢熔化
从被检验焊剂中用四分法分别取出不少于 100g 的焊剂作下列项目检验。所用称样天平感量不大于 1mg 。 1) 焊剂颗粒度检验 ①检验普通颗粒度焊剂时,把 0. 450mm ( 40 目)筛下颗粒和 2.