焊剂的作用
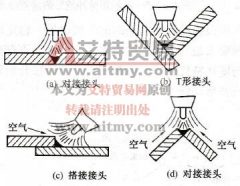
焊剂是埋弧焊时用来保护熔化金属,并起冶金作用的颗粒状物质。 1) 保护作用 焊剂熔化后成为粘稠状液体,覆盖在焊接区和焊缝上,既可防止空气侵入,对液态金属起机械保护作用,

焊剂是埋弧焊时用来保护熔化金属,并起冶金作用的颗粒状物质。 1) 保护作用 焊剂熔化后成为粘稠状液体,覆盖在焊接区和焊缝上,既可防止空气侵入,对液态金属起机械保护作用,
答:钨极氩弧焊时,由于氩气保护层是柔性的,故极易受到外界因素干扰而遭破坏,其保护效果主要与下列因素有关: (1) 气体流量。对于一定孔径的喷嘴,气体流量越大,保护层抵抗
应按“等强原则”匹配,并遵守下列原则: ①不同强度低碳钢焊接时,按强度较低一侧母材要求选择焊条,即按“低匹配”原则。 ②如无特殊要求,应优先选用工艺性能较好的可交直
CO2 焊的主要危险因素为电击、火灾和灼烫。 CO2 焊属熔化极气体保护焊,焊接过程中金属(熔滴)飞溅较大,与其他焊接方法相比,更容易引起火灾和人身烫伤事故。因此,在进行 CO
埋弧自动焊时,焊丝的伸出长度不能太长,否则因焊丝自身的电阻热使焊道熔深降低并恶化成形,一般Φ 4 ~ 5mm 焊丝伸长不超过 50mm 。在深坡口焊接时,为了不使焊丝伸出过长,必须使
手工钨极氩弧焊时,在不妨碍操作的情况下,应尽可能采用短弧焊,一般弧长为 4 ~ 7mm 。喷嘴和焊件表面间距不应超过 10mm 。焊枪应尽量垂直或与焊件表面保持 70 °~ 85 °夹角,焊丝
深坡口内的引弧是保证焊缝无缺陷的关键技术之一,往往由于引弧不顺利而引起坡口侧面咬边或导电嘴碰电。通常焊接环焊缝时的引弧方法是:焊丝接触工件一短路一焊丝返回燃烧引起
焊丝填入熔池的方法一般有下列几种: ①间歇填丝法:当送入电弧区的填充焊丝在熔池边缘熔化后,立即将填充焊丝移出熔池,然后再将焊丝重复送入电弧区。以左手拇指、食指、中指
焊接结束时,如果收弧不正确,在收弧处会产生弧坑裂纹、气孔及烧穿等缺陷,因此必须掌握正确的收弧方法。收弧时常采用以下几种方法: (1) 增加焊速法 当焊接快要结束时,焊枪前
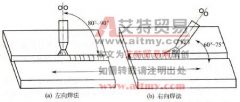
按其焊枪的移动方向(向左或向右), CO2 气体保护焊的操作可分为左向焊法和右向焊法两种,见图 6-49 。 图 6-49 左向焊法和右向焊法示意图 实际生产中一般都采用左向焊法。因为采用