如何操作MZ-1000型自动埋弧焊机
埋弧自动焊一般采用 MZ-1000 型埋弧自动焊机,它的操作包括焊前准备、焊接、停止三个过程。 (1) 焊前准备 ①把自动焊车放在焊件的工作位置上,将焊接电源的两极分别接在导电嘴和焊

埋弧自动焊一般采用 MZ-1000 型埋弧自动焊机,它的操作包括焊前准备、焊接、停止三个过程。 (1) 焊前准备 ①把自动焊车放在焊件的工作位置上,将焊接电源的两极分别接在导电嘴和焊
答:随着埋弧焊接技术的发展,埋弧焊机的种类越来越多,可按其用途结构特点、送丝方式以及用途等来分。 (1) 按送丝方式分: ①弧压自动调节式埋弧焊机(典型的焊机为 MZ-1000 );
答: MZ-1000 型焊机属于弧压自动调节式埋弧焊机,这种焊机是根据电弧电压自动调节原理设计的,由于焊接弧长变化,电弧电压发生变化,这种变化信号控制焊丝送丝速度的变化,达到
焊机应按外部接线图正确接线,焊机外壳必须可靠接地。定期检查弧焊电源和控制部分的接触器及继电器等触点的工作情况,如有接触不良或损坏,应立即修理或更换,要保证弧焊整流
(1) 概述 电子束焊机是一种高能量密度的真空熔焊设备,广泛应用于航空航天、核工业、仪器仪表制造业、汽车工业等领域中。它集机械、真空、高电压、电控和电子光学等技术于一体
答:固体激光焊机主要由激光器、电源与控制系统、光学聚焦、观察系统和工作台组成。图 1 为固体激光器焊机的结构示意图。 图 1 固体激光焊机结构示意图 1- 储能网络; 2- 电源;
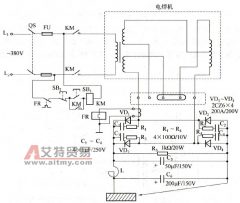
交流弧焊机加上一套硅整流装置,就可成为一台交、直流两用弧焊机,如图 15-18 所示。在该电路中, VD1~VD4 为四个硅整流二极管; R1~ R4 、 C1 ~ C4 分别为硅整流元件的过压保护元件;
答: (1) 焊接的使用条件为:温度 -25~40 ℃,相对湿度不大于 90% ( 25 ℃的环境温度时)。在特殊环境下(如气温过低或过高,湿度过大等),应使用符合环境要求的特殊性能的焊机。
直流弧焊机一般分为发电机式和整流式两类。 发电机式直流弧焊机由一台交流电动机和一台直流弧焊发电机组成,发电机由电动机带动。常用的 AX5-500 型旋转式直流弧焊机的外形如图
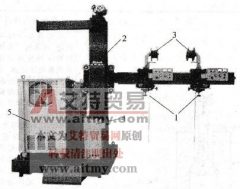
以 HS-1000 型电渣焊机为例,主要由自动焊机头、导轨、焊丝盘、控制箱等组成,并配有焊接不同焊缝形式的附加零件,见图 2-16 。配用的焊接电源为 BP-1-3 × 1000 型电渣焊变压器。 图