如何进行Cr13系列马氏体不锈钢的焊条电弧焊
Cr13 系列马氏体不锈钢主要按含碳量高低分为 0Cr13 、 1Cr13 、 2Cr13 、 3Cr13 、 4Cr13 、 3Cr13Mo 等,因耐晶间腐蚀能力强和强度高而在炼油、化工设备制造中获得广泛应用。除含碳量较低的

Cr13 系列马氏体不锈钢主要按含碳量高低分为 0Cr13 、 1Cr13 、 2Cr13 、 3Cr13 、 4Cr13 、 3Cr13Mo 等,因耐晶间腐蚀能力强和强度高而在炼油、化工设备制造中获得广泛应用。除含碳量较低的
以挖泥船使用的 200m ³高锰钢挖斗为例,补焊最大深度 40mm ,补焊面积约 120mm ²。 (1) 焊前清理 经表面探伤确定裂纹部位及深度后,以砂轮磨净,并开 V 形坡口。 (2) 补焊工艺 ①选用Φ
以推土机低碳钢推板与 ZGMn13 高锰钢推口的焊接为例,如图 4-23 所示。 图 4-23 推土机铲斗结构及焊接顺序示意图 (1) 焊接性分析 与低碳钢相比,高锰钢的电阻率高,线胀系数大,两者相
除遵守焊条电弧焊常规工艺要求外,与焊接其他钢材的区别有: (1) 预热和焊后热处理 可不预热,一般情况下也不作焊后热处理。 (2) 焊接材料选择 须同时顾及与母材的等强要求和等成
高锰钢采用脉冲焊条电弧焊的必要性,其特点有: (1) 碳化物析出减少,脆化区范围变窄 高锰钢焊接时三种条件下的碳化物析出情况见表 4-113 ,表明在 700~ 500 ℃敏感温度区停留时间与
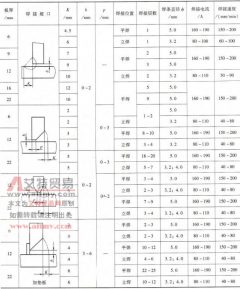
见表 5-6 。 表 5-6 奥氏体不锈钢角接接头焊条电弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )
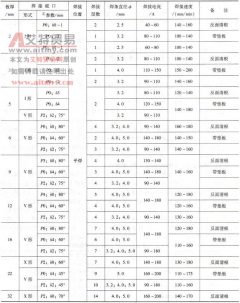
见表 5-5 。 表 5-5 奥氏体不锈钢对接接头焊条电弧焊常规焊接参数 ①除坡口角α为“°”外。 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,
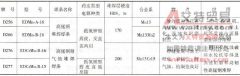
(1) 焊条选择 有高锰钢焊芯、 Cr-Ni 合金钢焊芯和低碳钢焊芯三类。低碳钢焊芯高锰钢焊条使用最广,熔敷金属的性能是通过由药皮渗大量合金元素而获得的,常用高锰钢堆焊专用焊条见
耐候钢及耐海水腐蚀钢焊条电弧焊大都选用 Cu-P 系焊条,如 J423CuP , J507CuP 。也可选用有多种合金成分配伍的焊条,如 J422CuCrNi 、 J507NiCuP 、 J506NiCrCu 等。表 4-48 所列母材…
-40 ℃级低温钢在我国使用最普遍也是最成熟的钢种首推 16MnDR ,现以 16MnDR 制作的尾气冷凝器壳体为例予以说明。母材化学成分和力学性能见表 4-28 、表 4-29 。 (1) 工况 尾气冷凝器壳体