焊丝、焊剂的熔敷金属力学性能试验技术方法
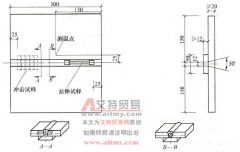
1) 力学性能试件制备 ①试件按图 2-40 所示的平焊位置制备,焊前焊剂应在 250~400 ℃烘干 1~2h 或按制造厂推荐的烘干规范进行。 图 2-40 射线探伤和力学性能试验的试件制备 ②所用试板按

1) 力学性能试件制备 ①试件按图 2-40 所示的平焊位置制备,焊前焊剂应在 250~400 ℃烘干 1~2h 或按制造厂推荐的烘干规范进行。 图 2-40 射线探伤和力学性能试验的试件制备 ②所用试板按
熔敷金属中扩散氢含量测定方法按《熔敷金属中扩散氢测定方法》 (GB / T3965-1995) 进行。在进行熔敷金属中扩散氢含量试验时,焊接速度可以增加到最大 45 m/h 。
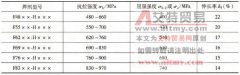
各种焊丝与焊剂组合而形成的熔敷金属应符合下列要求。 1) 熔敷金属拉伸试验结果应符合表 2-61 的规定。 表 2-61 拉伸试验 注:表中单值均为最小值。 2) 熔敷金属冲击试验结果应符合表