控制方式
生产线有手动、半自动、全自动操作三种工作方式。 手动操作时将旋钮旋到手动操作位置,通过现场按钮站可以独立启动/停止各设备。这种方式可以任意启动/停止每一台设备,控制

生产线有手动、半自动、全自动操作三种工作方式。 手动操作时将旋钮旋到手动操作位置,通过现场按钮站可以独立启动/停止各设备。这种方式可以任意启动/停止每一台设备,控制
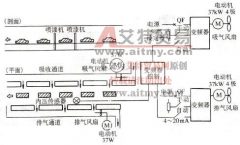
为了提高喷涂质量,喷涂室的空气流动应当加以控制。以往是利用吸排气扇的入口风门来加以控制。现在采用变频器对转速加以控制,可以降低喷涂表面粗糙度,也可以大幅度削减电能
生产线一般由多个驱动环节组成,每个驱动环节有一台或多台电动机。因为生产线工作时的连续性,要求众多的驱动环节在运行时的速度或同速、或按比例运行、或根据现场情况随机调
一、应用背景与需求 储丝生产线的功能是将上道工序已加工成的烟丝,按照不同的规格型号及不同等级分别送往指定的储丝柜储存并加以均匀混合。然后,根据需要将不同类型的烟丝送
根据控制任务要求,将自动灌装生产线项目分解成若干个子任务,如急停处理、手动运行、自动运行、计数统计、故障处理和模拟量处理。对每个子任务编写相应的子程序进行控制。
“自动运行 - 顺控”子程序 FB2 前固定指令 (1) 顺控器 (1) 各步的转换条件 步 S3 的互锁条件 主程序 OB1 (将原有程序段 6 用以下三个程序段代替) (部分原创文章应编辑稿费需求,每篇
HMI 上组态的开关与接在 PLC 输入端的物理开关的功能是相同的,主要用来给 PLC 提供开关量输入信号,通过 PLC 的用户程序控制生产过程。这样,整条生产线的控制既可以通过控制面板中
范例示意如图 15-10 所示。 图 15-10 范例示意 【控制要求】 (1) 电镀生产线采用 PLC 来控制生产过程的自动进行,完成线路板的电镀。行车架上装有可升降的吊钩,吊钩上装有夹具,该夹