铜及铜合金焊条电弧焊的操作要点
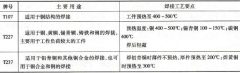
由于焊条电弧焊焊接的铜及铜合金的焊缝含氧、氢量较高,锌蒸发严重,容易出现气孔,焊后接头强度低,使用性能下降,所以焊条电弧焊一般只在其他方法难以进行焊接时才使用。

由于焊条电弧焊焊接的铜及铜合金的焊缝含氧、氢量较高,锌蒸发严重,容易出现气孔,焊后接头强度低,使用性能下降,所以焊条电弧焊一般只在其他方法难以进行焊接时才使用。
为满足电弧焊的使用要求,对焊条有以下的基本要求: 1) 保证焊缝金属和焊接接头的力学性能及物理性能,不产生气孔、夹渣、裂纹等缺陷。 2) 有良好的焊接工艺性能,如能用各种电
焊条电弧焊焊条按其用途可分为结构钢焊条、耐热钢焊条、不锈钢焊条等十大类,见表 12-4 。 表 12-4 焊条大类的划分 焊条型号是国家标准中的焊条代号。碳钢焊条型号见 GB5117-95 ,如
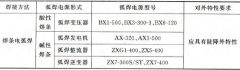
焊条电弧焊的弧焊电源选择见表 2-4 。 表 2-4 焊条电弧焊的弧焊电源选择
真空断路器是将触头装在一个真空容器(即真空灭弧室)内,利用真空作为触头间的绝缘和灭弧介质的断路器。真空指的是气体稀薄的空间,真空度以气体的绝对压力来表示,压力越低
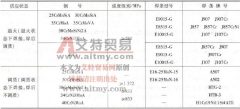
中碳调质钢焊条电弧焊时母材和焊条匹配的原则有: ①应选择低碳合金系统焊条,并严格控制 S 、 P 等杂质含量,以减少裂纹发生率。 ②选用低氢或超低氢、高韧性碱性焊条,对淬硬
由于电弧温度高,热量集中,焊接 3mm 以下的薄板时很容易产生烧穿现象,有时也产生气孔,因此焊接操作时,应采用小直径焊条和小电流,运条方法宜采用往复直线形。 对于厚度 2m
答:当两电极之间产生电弧放电时,在电弧长度方向的电场强度是不均匀的,由三个电场强度不同的区域构成,如图 1 所示。 图 1 电弧结构及各区域 电压降的分布 L 阴 - 阴极区长度;
Cr16Ni35 型不锈钢是高温时能保持足够强度并且抗氧化能力较强的钢,使用温度可达 1050 ℃,如果加入 1.5% (质量分数)的硅并使含铬量增加到 20% (质量分数),则使用温度可提高到
16Mn 钢中的主要合金元素是锰(质量分数为 1.2%~1.6% )和硅 ( 质量分数为 0.2%~0.6%) ,含碳量和 Q235 钢相近,屈服强度比 Q235 高 50% ,属普通低合金强度钢。 16Mn 钢的碳当量为 0.345%…