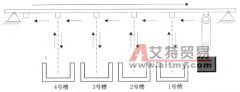
用PLC状态转移图法设计一个电镀槽生产线的控制
控制要求为:具有手动和自动控制功能。手动时,各动作能分别操作;自动时,按下启动按钮后,从原点开始按图 3-13 所示的流程运行一周期回到原点;图 3-13 中 SQ1 ~ SQ4 为行车进退限

控制要求为:具有手动和自动控制功能。手动时,各动作能分别操作;自动时,按下启动按钮后,从原点开始按图 3-13 所示的流程运行一周期回到原点;图 3-13 中 SQ1 ~ SQ4 为行车进退限
一、控制要求 电镀自动生产工艺流程如图 6-1 所示。电镀生产线的工艺流程为:工件放入电镀槽中,电镀 5min 后提起停 30s ,再放入回收液槽中停放 30s ,提起后停 20s ,再放入清水槽中
【应用实例】 用步进指令设计一个电镀槽生产线的控制程序。 控制要求:具有手动控制和自动控制功能,手动控制时,各动作能分别操作;自动控制时,按下启动按钮后,从原点开始
一、应用背景与需求 电动行车是现代化工厂中用于物料输送的重要设备,传统的控制方式下,大都采用人工操纵的半自动控制方式。在许多场合,为了提高工作效率、促进生产自动化和
555电镀定时自动停机报讯电路
范例示意如图 15-10 所示。 图 15-10 范例示意 【控制要求】 (1) 电镀生产线采用 PLC 来控制生产过程的自动进行,完成线路板的电镀。行车架上装有可升降的吊钩,吊钩上装有夹具,该夹