如何确定结构钢微束等离子弧焊的焊接参数
微束等离子弧焊实际上就是小电流熔透型等离子弧焊,电流上限一般小于 30A ,下限不受限制,实用上一般定为 0.1A ,可焊 0.01mm 薄件或相应规格的丝、箔。采用联合型弧,焊接过程中需

微束等离子弧焊实际上就是小电流熔透型等离子弧焊,电流上限一般小于 30A ,下限不受限制,实用上一般定为 0.1A ,可焊 0.01mm 薄件或相应规格的丝、箔。采用联合型弧,焊接过程中需
变频器额定额定容量 P 可以根据电动机的额定电压 Ue 按以下公式来确定 P K 3 Ie Ue 10-3 式中 Ie- 电动机的额定电流; Ue- 电动机的额定电压; K- 安全系数,通常在 1.05~1.1 之间选择。
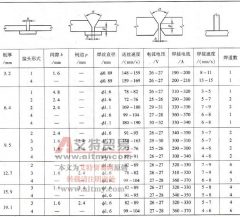
结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-38 。 表 3-38 结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数 注: 1 .表列焊接速度只指自动焊焊接速度。 2 .表中
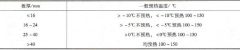
热轧、正火钢焊前是否需预热及预热温度的高低取决于: ①母材的淬硬倾向:除电渣焊和热剂焊外,一般认为碳当量 CE0.4% 时可不预热。 ②接头冷却速度:取决于焊接热输入及接头散热
高碳钢焊接性更差,除选用高铬镍不锈钢焊接材料以外,在任何壁厚和环境温度下都必须预热。预热温度一般在 250~350 ℃,随含碳量和壁厚的增加,以及环境温度的降低而提高,极端情
对于只接受开关量信号的负载,根据其电源类型以及输出开关信号的频率要求,选择继电器输出、晶体管输出或双向晶闸管输出模块。继电器输出型既可驱动交流负载又可驱动直流负载
熔透型等离子弧焊适用于薄板、超薄板、角接焊缝及对接接头的填充层和盖面层焊缝,一般采用垫板焊,可填丝或不填丝。焊接电流选择与钨极氩弧焊相似,填丝焊时与焊丝直径相关,
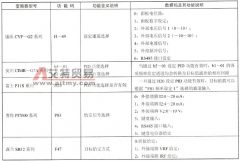
把 PID 控制功能的目标值(目标信号)的命令信息提供给变频器,不同的变频器预置的方法也不一样,归纳起来主要有两种方式。 (1) 自动转换方式 这种方式在变频器预置 PID 功能有效后
1 .制动电阻的耗用功率 PB0 。当制动电阻 RB 在直流电压为 UD 的电路中工作时,其耗用功率为 (7-8) 耗用功率 PB0 的含义是:如果电阻的功率按此选择的话,该电阻可以长时间接入在电路
结构钢喷射过渡富氩混合气体保护焊推荐焊接参数见表 3-49 。 表 3-49 结构钢喷射过渡富氩混合气体保护焊典型焊接参数 注: 1 .坡口角α =45 °~ 60 °。 2 .保护气体成分(体积分数,