如何确定结构钢微束等离子弧焊的焊接参数
微束等离子弧焊实际上就是小电流熔透型等离子弧焊,电流上限一般小于 30A ,下限不受限制,实用上一般定为 0.1A ,可焊 0.01mm 薄件或相应规格的丝、箔。采用联合型弧,焊接过程中需

微束等离子弧焊实际上就是小电流熔透型等离子弧焊,电流上限一般小于 30A ,下限不受限制,实用上一般定为 0.1A ,可焊 0.01mm 薄件或相应规格的丝、箔。采用联合型弧,焊接过程中需
熔透型等离子弧焊适用于薄板、超薄板、角接焊缝及对接接头的填充层和盖面层焊缝,一般采用垫板焊,可填丝或不填丝。焊接电流选择与钨极氩弧焊相似,填丝焊时与焊丝直径相关,
利用小孔效应,在一定板厚下可实现 I 形坡口不填丝单面焊双面一次成形。结构钢单面焊双面一次成形的理想板厚为 4~7mm ,极限板厚为 10mm 。板厚更大时应采用多层焊或多层多道焊,开
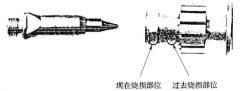
故障现象:该设备所用 F4 型喷枪的喷嘴使用寿命大幅度缩短,平均是过去的 1/10 。目测检查发现喷嘴烧损严重,且烧损位置靠后,属于非正常烧损部位(见图 1 ),同时设备存在起弧困
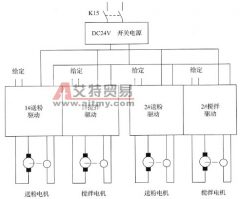
故障现象: GTV 等离子喷涂设备 1 号送粉器不工作。 故障检查与分析: GTV 等离子喷涂设备送粉装置是由两个独立的送粉器组成,它们被安装在一个坚实的、活动的钢质壳体内。该设备
故障现象:启动电源后,出现:“ CARRIERGAS OUT OF TOL ”(载气超出允差)报警,机械手无法执行自动操作程序。 故障检查与分析:等离子喷涂 PT-A3000S 是瑞士等离子一技术 AG 公司生产的
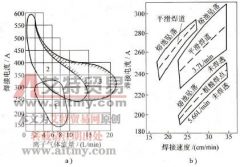
等离子弧焊除了焊接电流、电弧电压、焊接速度三个能量参数外,尚有钨极类型、钨极内缩量、保护气种类及流量、离子气种类及流量、喷嘴结构及孔径、喷嘴端面到焊件距离等。以上
故障现象: Unicoat 等离子喷涂设备 IRB400 机械手运行时出现 38031# “ Too low resolver voltage detected on joint irb_5 ”(机械手第 5 关节旋转变压器的检测电压太…
答:常见电弧焊的电弧为自由电弧,其周围没有约束,当电弧电流增大时,弧柱直径也伴随增大,二者不能独立地进行调节,因此自由电弧弧柱的电流密度、温度和能量密度的增大均受
答:除必须采取一般的防触电措施外,还应注意下列安全要求: (1) 为防止空载电压过高发生触电事故,焊割机应装设空载自动断电保护装置,否则,在更换可调节电极时必须切断电源