氨泵不能抽液
(1) 管子的直径太小,产生间断吸液。 (2) 管道中或推进器堵塞。 (3) 吸人阀未打开。 (4) 氨泵内有气体存在。

(1) 管子的直径太小,产生间断吸液。 (2) 管道中或推进器堵塞。 (3) 吸人阀未打开。 (4) 氨泵内有气体存在。
管子脚向下,管子正面向自己,左起是门极,集电极,发射极,用万用表R乘1K档测:在检测前先将1GBT管三只引脚短路放电(NCE25GD120T)防止影响检测准确度。 1、用万用表红表笔和黑表笔分
管子水平转动的气焊应根据管壁厚度的大小施焊,壁厚小于 2mm 的管子最好在水平位置施焊;壁厚大于 2mm 的管子应在与管子水平中心线成 50 °~ 70 °的范围内施焊(见图 6-98 ),不应使
管子水平固定的气焊在操作上包括所有的焊接位置,如图 6-101 所示。其操作特点可参照各种位置焊接时的操作方法。 图 6-101 管子水平固定焊接位置分布情况 图 6-102 管子水平固定气焊
管子垂直对接接头为横焊缝,根据管壁厚薄,常用对接接头形式,如图 6-103 所示。对开有坡口的管子,若采用左焊法须进行多层焊,其焊接顺序如图 6-104 所示。 图 6-103 管子垂直固定对
通常,小直径管子的钨极氩弧焊采用单面焊双面成形的工艺。为了使电弧燃烧稳定,钨极一般磨成图 6-36 (b) 所示的圆锥形。坡口一般采用 V 形坡口,管子组对示意图见图 6-43 。装配时,
采用钨极氩弧焊焊接管道第一层(即打底焊),然后用焊条电弧焊盖面的方法,对提高管道焊接质量有明显的效果,尤其是对高、中合金钢管道,不锈钢管道的焊接更为显著,目前已广
由于焊丝自动给进,管子对接 CO2 气体保护焊时,为配合并提高其工作效率,通常将焊件放在滚轮架上进行焊接。管子对接的 CO2 气体保护焊采用单面焊双面成形的工艺。 管子对接时,
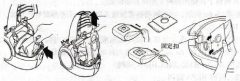
1 .管子的安装与拆卸 (1) 软管与吸尘器的连接。将软管接头上面锁定钮按住,对准吸尘器进风口插入,直至其锁住为止。如需拆卸软管,先按下软管接头上面锁定钮,然后向外拔出即可