管材的气焊操作技术
管材气焊时,一般采用对接接头。管材的用途不同,其焊接质量的要求也不同。对重要管材的焊接,如电站锅炉管,往往要求单面焊双面成形,以满足较高工作压力的要求。对中压以下

管材气焊时,一般采用对接接头。管材的用途不同,其焊接质量的要求也不同。对重要管材的焊接,如电站锅炉管,往往要求单面焊双面成形,以满足较高工作压力的要求。对中压以下
在焊接管材时,应注意以下事项: (1) 大直径管材的焊接。对直径很大的管材,因轧制无缝钢管比较困难,可用钢板卷圆,然后焊接成管。在焊接纵向焊缝时,为了防止变形,可采用分
管道采用转动焊接,操作简便,能保证质量,而且生产效率高,所以在预制场大量使用。各类装置或设备上的联系管道及工艺管道干线应尽量提高预制装配程度,减少固定焊口。 (1) 对
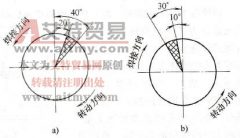
由于管材可以自由转动,因此焊缝熔池始终可以控制在方便的位置上施焊。当管壁 2mm 时,最好处于水平位置施焊。对于管壁较厚和开有坡口的管材,不应在水平位置焊接,应采用爬坡
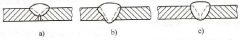
由于焊丝自动给进,在管材对接的 CO2 气体保护焊时,为提高其工作效率,通常将焊件放在滚轮架上进行焊接。其焊接步骤如下: (1) 焊前准备。管材对接通常采用 V 形(图 4-12a )或