管板的氩弧焊操作技术方法
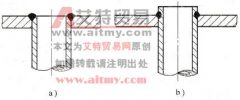
管板焊接的结构形式较多,以下以插入式的装配焊接(图 5-12 )为例来进行说明。采用氩弧焊焊接管板结构时,其操作可按以下步骤进行。 (1) 焊前清理。装配时,首先清除管材待焊处

管板焊接的结构形式较多,以下以插入式的装配焊接(图 5-12 )为例来进行说明。采用氩弧焊焊接管板结构时,其操作可按以下步骤进行。 (1) 焊前清理。装配时,首先清除管材待焊处
管板的焊接操作分为三步,即打底焊、填充焊和盖面焊。 (1) 打底焊。打底焊主要保证根部焊透,底板与立管坡口熔合良好,背面成形无缺陷。焊接时,首先在左侧的定位焊缝上引弧,
管板仰角焊的焊接操作也分为三步,即打底焊、填充焊和盖面焊。 (1) 打底焊。打底焊的作用是要保证坡口根部与底板熔合良好。焊接时,引燃电弧后对始焊端先预热,然后将电弧压低
管板焊接的结构形式较多,以下以插入式装配为例进行说明。在采用 CO2 气体保护焊焊接管板结构时,其操作可按以下步骤进行。 (1) 焊前清理。装配前,应将管材待焊处 20mm 范围内、板
管板水平固定全位置焊要求对平焊、立焊和仰焊的操作技能都要熟练。焊接过程中,焊条的角度随着焊接位置的不同而不断发生变化,各位置焊时的焊条角度如图 3-82 所示。 图 3-82 各位
纯镍管 - 管板接头常见于耐蚀蒸发器和冷凝器设备中,现以Φ 18mm × 2mm 镍管与厚度为 6mm 镍管板的焊接为例予以说明。 (1) 接头形式 管 - 管板接头常用形式有:管与管板齐平或略低于管