如何进行结构钢开坡口纵缝单面焊双面成形埋弧焊
中厚板的坡口焊单面焊双面成形一般采用水冷焊剂铜垫和热固化焊剂垫两种方法。热固化焊剂垫的优点是可用于具有一定弧度的环焊缝和强制成形立焊缝,缺点是只能一次性使用,生产

中厚板的坡口焊单面焊双面成形一般采用水冷焊剂铜垫和热固化焊剂垫两种方法。热固化焊剂垫的优点是可用于具有一定弧度的环焊缝和强制成形立焊缝,缺点是只能一次性使用,生产
在焊剂垫上施焊。为保证焊透,必须预留间隙。板越厚,间隙越大。一般在定位焊缝反面进行前一侧焊缝的施焊,所选焊接参数应保证该侧焊缝的熔深超过焊缝总厚度的 1/2~ 2/3 。为防烧
单面焊双面成形有两个必要条件:一是必须将接头处母材完全熔化,二是焊件背面必须装配合适的衬垫。该工艺对厚板和热敏感性较强的母材并不适用(因不允许以较大热输入焊接)。
板厚较大(如δ 14mm )时,为满足焊透要求必须开坡口。坡口形式一般可为 V 形、 U 形、 X 形(双 V 形)或双 U 形,由板厚决定。一些尽管厚度不大,但对焊接热输入有要求的母材,以
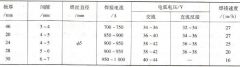
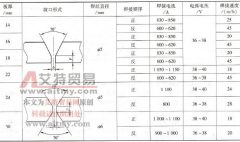
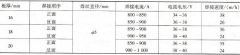
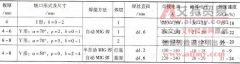
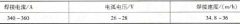
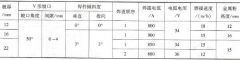
I 形坡口无预留间隙双面悬空焊的焊接参数见表 3-29 ,厚板双面悬空坡口焊的焊接参数见表 3-30 。 表 3-29 I 形坡口无预留间隙双面悬空焊的焊接参数 表 3-30 厚板双面悬空坡口焊的焊接参
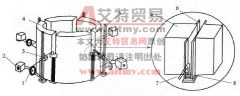
立式埋弧焊不同于一般的立焊,一般立焊的焊接方向与焊缝方向相同,而其焊接方向水平且与焊缝方向垂直,即焊接在筒身的厚度方向进行,如图 6-76 所示。这种方法的特点是焊接前在
(1) 焊接方法和保护气体 以短路过渡方式的半自动 MIG 焊打底,以获得单面焊双面成形;以喷射过渡方式的自动 MIG 焊填充、盖面,可提高中、厚板熔敷效率。采用φ ( Ar) 91%+ φ (CO2)5%+ φ
以 Q235A 钢空压机贮气罐为例。简体规格Φ (260 ~ 400)mm × 1100mm × 4mm ,介质洁净干燥空气,工作压力 0.6~1.4MPa 。 薄壁简体纵缝埋弧焊单面焊双面成形工艺的关键是一副理想的工装,工装