如何确定结构钢微束等离子弧焊的焊接参数
微束等离子弧焊实际上就是小电流熔透型等离子弧焊,电流上限一般小于 30A ,下限不受限制,实用上一般定为 0.1A ,可焊 0.01mm 薄件或相应规格的丝、箔。采用联合型弧,焊接过程中需

微束等离子弧焊实际上就是小电流熔透型等离子弧焊,电流上限一般小于 30A ,下限不受限制,实用上一般定为 0.1A ,可焊 0.01mm 薄件或相应规格的丝、箔。采用联合型弧,焊接过程中需
均由气体配比导致熔滴过渡过程的不同而引起。气体配比对熔化极气体保护电弧焊的熔滴过渡、飞溅、焊缝成形、焊丝熔化速度以及焊接冶金等均有重要影响。 (1) 熔滴过渡 纯 CO2 气体
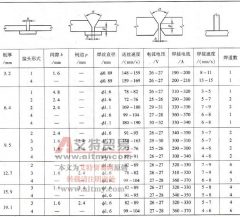
结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-38 。 表 3-38 结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数 注: 1 .表列焊接速度只指自动焊焊接速度。 2 .表中
熔透型等离子弧焊适用于薄板、超薄板、角接焊缝及对接接头的填充层和盖面层焊缝,一般采用垫板焊,可填丝或不填丝。焊接电流选择与钨极氩弧焊相似,填丝焊时与焊丝直径相关,
结构钢喷射过渡富氩混合气体保护焊推荐焊接参数见表 3-49 。 表 3-49 结构钢喷射过渡富氩混合气体保护焊典型焊接参数 注: 1 .坡口角α =45 °~ 60 °。 2 .保护气体成分(体积分数,
利用小孔效应,在一定板厚下可实现 I 形坡口不填丝单面焊双面一次成形。结构钢单面焊双面一次成形的理想板厚为 4~7mm ,极限板厚为 10mm 。板厚更大时应采用多层焊或多层多道焊,开
埋弧焊角焊缝主要出现在 T 形接头、角接接头和搭接接头中,可采用船形焊或平角焊(见图 3-11 )。一般情况下,焊件易于翻转时宜用船形焊,焊件不易翻转时只能用平角焊。 图 3-11
中厚板的坡口焊单面焊双面成形一般采用水冷焊剂铜垫和热固化焊剂垫两种方法。热固化焊剂垫的优点是可用于具有一定弧度的环焊缝和强制成形立焊缝,缺点是只能一次性使用,生产
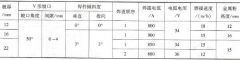
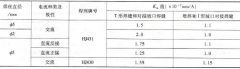
结构钢埋弧焊一般按下列程序选择焊接参数: (1) 母材与焊剂 - 焊丝的正确匹配。 (2) 能量参数选择 1) 焊接电流:主要取决于熔深,可按经验公式 s=KmI 确定。式中: s- 熔深 (mm) ; I- 焊
短路过渡的主要特点是细丝(Φ 0.6~ Φ 1. 2mm )、低电压、小电流。对Φ 0.8~ Φ 1. 6mm 焊丝,最佳电弧电压在 20V 左右。当电弧电压增加至 22~ 28V 时,过大的熔滴将形成以大滴排斥过渡为主