埋弧焊焊件位置对焊缝成形的影响
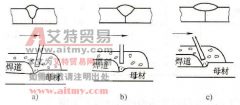
工件与水平面呈一定角度,焊缝处于斜置位置施焊时叫倾斜焊,根据焊接方向不同,又可分为上坡焊和下坡焊,它们对焊缝成形的影响和焊丝倾斜时一致,见图 1 。 图 1 焊件位置对焊缝

工件与水平面呈一定角度,焊缝处于斜置位置施焊时叫倾斜焊,根据焊接方向不同,又可分为上坡焊和下坡焊,它们对焊缝成形的影响和焊丝倾斜时一致,见图 1 。 图 1 焊件位置对焊缝
在其他工艺参数不变的条件下,装配间隙与坡口角度增大时,熔合比与余高减小,熔深增大,但焊缝厚度大致保持不变,如图 1 所示。 图 1 装配间隙与坡口形式对焊缝成形的影响
焊剂层太薄时,容易露弧,电弧保护不好,容易产生气孔或裂纹;焊剂层太厚时,焊缝变窄,成形系数减小。一般情况下焊剂层厚度应控制在 15~25mm 之间。 通常焊剂粒度对焊缝成形影响
1) 焊接电流 I 的影响 当其他工艺参数不变时,焊接电流对焊缝成形的影响如图 1 所示。 图 1 焊接电流对焊缝成形的影响 a) 焊接电流对焊缝形状影响的规律 b) 焊接电流变化对焊缝形状的
埋弧焊的工艺参数主要是焊接电流、电弧电压和焊接速度。它们对焊缝的形状和尺寸有较大的影响。其他参数还有焊丝直径、焊丝伸出长度、焊丝倾角、电流种类和极性等。 当其他参数
1) 对焊缝成形的影响 当其他参数不变时,焊接速度对焊缝成形的影响见图 1 。 焊接速度增加时,熔深 H 和熔宽 B 都减小,但焊接速度过高时,会产生咬边、未焊透、电弧偏吹和气孔等
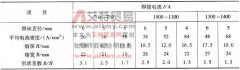
1) 焊丝直径的影响 当其他参数不变,减小焊丝直径时,因电流密度增加,熔深增大,焊缝成形系数减小,详见表 1 。 表 1 焊丝直径对焊缝成形的影响 表 2 给出了不同直径焊丝适用的焊
焊接时电弧永远指向已焊部分叫后倾焊。焊丝后倾时,熔深与余高增大,熔宽明显减小,焊缝成形不好,如图 1a 所示,一般只用于多丝焊的前导焊丝。 图 1 焊丝倾斜对焊缝成形的影响