气焊未焊透缺陷及防止措施
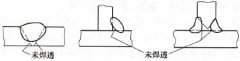
未焊透缺陷现象主要表现为焊接接头根部未完全熔透,如图 6-31 所示。未焊透不仅降低了焊接接头的力学性能,而且在未焊透处的缺口和端部易形成应力集中点,该处承载后往往会引起

未焊透缺陷现象主要表现为焊接接头根部未完全熔透,如图 6-31 所示。未焊透不仅降低了焊接接头的力学性能,而且在未焊透处的缺口和端部易形成应力集中点,该处承载后往往会引起
焊接缺陷的种类很多,按其在焊缝中的位置,可分为内部缺陷和外部缺陷两大类。外部缺陷位于焊缝的外表面,用肉眼或低倍放大镜就能看到,如焊缝尺寸不符合要求、咬边、表面气孔
缺陷管理的目的是掌握运行设备存在的问题,以便根据轻重缓急消除缺陷,保证电缆线路的安全运行,同时对缺陷进行分析总结,找出规律,为编制大修和改造计划提供依据。 设备缺陷
1000kV 交流架空输电线路的缺陷管理是设备管理的重要环节,是线路运行管理的中心工作,对于准确掌握设备技术状况,探索和掌握送电线路故障发生的规律,及时发现和消除设备缺陷隐
当使用表面镀铜的碳棒时,有时镀铜的质量不好会使铜与碳棒之间的接触电阻很大,以致发热而造成铜皮提前剥落(图 9-8 ),落在刨槽表面形成铜斑。铜要渗入钢板需要具备在高温下
夹碳主要是由于刨削速度过快,碳棒顶部碰到了已熔化和未熔化的金属上,致使电弧因短路而熄灭;又由于短路电流大且碳棒温度很高,使碳棒的头部脱落并黏在了未熔化的金属上而产
焊接缺陷的种类很多,按其在焊缝中的位置,可分为内部缺陷和外部缺陷两大类。外部缺陷位于焊缝的外表面,用肉眼或低倍放大镜就能看到,如焊缝表面成形不良、咬肉、表面气孔、
在气割生产中,一个质量问题的出现往往是由多种原因造成的。影响气割质量的因素较多,其中有可能是气割工件(如工件的材质、厚度、力学性能、平面度、清洁度、气割形状、坡口
夹渣缺陷现象主要表现为:焊后焊渣残留在焊缝中,夹渣多呈不规则的多边形。由于其尖角会引起很大的应力集中,承载后往往会导致裂纹的产生,故夹渣对焊接接头性能的影响是比较
在 CO2 气体保护焊中,由于焊接材料、焊接规范参数及操作等原因,会造成焊缝尺寸形状不符合要求、咬边、烧穿以及气孔、裂纹等缺陷,其具体产生原因及防止方法见表 4-10 。 表 4-