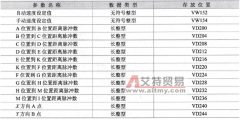
基于PLC的耐久度测试系统程序设计的上位机数据
在上位机与 PLC 通信过程中,采用西门子组态王设计的通信,协议是西门子专用的 PPI 协议,只要在组态王设置相应的数据格式和配置, PLC 无须做任何设置。上位机所填写的以 mm 为单位

在上位机与 PLC 通信过程中,采用西门子组态王设计的通信,协议是西门子专用的 PPI 协议,只要在组态王设置相应的数据格式和配置, PLC 无须做任何设置。上位机所填写的以 mm 为单位
当系统采用手动人工方式进行测试时, CPU 在输入信号中获取到手动信号,则调用手动子程序,完成操作过程。 (1)X 轴回原点启动。 将系统归位, X 轴回到原点后开始测试。 X 轴回原点
整个程序分为 6 个部分,主程序和其他 5 个子程序。其中,主程序的主要内容为,系统初始化、启动测试过程、到位判断、循环测试、配置通信端口、启动 PTO 等;子程序的主要内容为
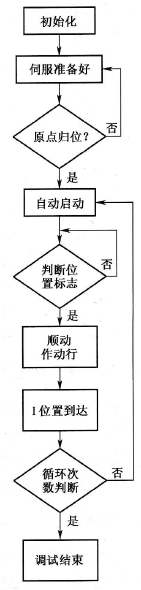
测试系统的程序设计较为复杂,整个系统主要分为位置判断、中断处理、电动机启停,读者可以先根据程序流程图了解程序结构,再阅读程序代码就较为清晰了。 在硬件电路模块搭建好
PLC 系统是与工业控制紧密相连的,对整个系统进行调试的过程中,会遇到一些问题。下面给出一些在耐久测试系统设计过程中具体问题的描述,为读者在设计过程中出现类似问题的时候
(1)A 位置到 B 位置自动走脉冲。 A 位置到 B 位置为 X 轴方向运动,长度为 18mm ,经计算后, VD200 存放的值为 A 位置到 B 位置发出的脉冲数, VW50 为设置的速度。自动走脉冲子程序图如图
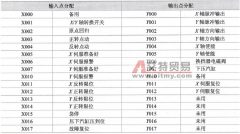
系统硬件设计主要包含基本模块、驱动器模块、传感器模块、通信模块等。 (1) 基本模块提供运动过程中的输入/输出信号,包括各个位置点的限位信号、汽缸控制信号、对电动机控制
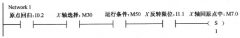
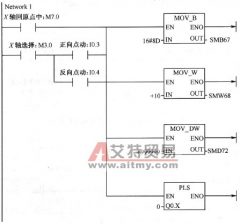
(1)X 轴回原点或者 X 轴正反转时启动 PTO 输出脉冲。 由于 X 轴回原点的最终位置不确定,因此,根据判断先确认它的运动方向,进而确认 PTO 输出脉冲数,此处采用的是 0 通道的 PTO 输出
整个系统调试主要按照如图 10-94 所示顺序进行。 图 10-94 调试流程图 (1) 外围检查。主要检查 PLC 、伺服驱动电源是否正确,检查电动机进 / 出线、相序有无问题等。 (2) 110 检查对照。主
INT_1 是 Y 轴伺服每走完相应寄存器中的脉冲值,就会产生一个中断来调用它,比如顺动作时, Y 轴从 B 位置到 C 位置,从上位机数据子程序里面,可以看到它的脉冲数存在 VD204 中,则顺