如何确定结构钢角接接头药芯焊丝CO2气体保护焊焊接参数
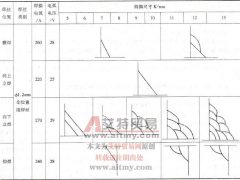
结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-48 。 表 3-48 结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费

结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-48 。 表 3-48 结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费
答:药芯焊丝牌号是商品代号,按《焊接材料产品样本》一书中提供的药芯焊丝牌号编制方法如下: 牌号第一个字母“ Y ”表示药芯焊丝,第二个字母及第一、二、三位数字与焊条编制
以厚度为 12mm 的 1Cr18Ni9Ti 换热器壳体焊接为例。母材和焊丝化学成分见表 5-40 。焊接参数及接头力学性能见表 5-41 。焊缝成形美观,焊接生产率远高于 SMAW 焊,焊缝组织为 A+ 少量 F ,接
以应用于大功率推土机(如 SD7 型为 162kW , SD8 型为 244kW )结构件的 16MnVNbRE 低碳调质高强度钢为例,母材化学成分和力学性能见表 3-83 和表 3-84 。 表 3-83 16MnVNbRE 低碳调质…