钎焊零件装配定位操作的步骤及工艺要点
钎焊前应将焊件装配定位,以确保它们之间的相互位置。固定零件的方法很多,对于尺寸小、结构简单的零件,可采用较简单的固定方法,如依靠自重、紧配合、滚花、翻边、扩口、旋

钎焊前应将焊件装配定位,以确保它们之间的相互位置。固定零件的方法很多,对于尺寸小、结构简单的零件,可采用较简单的固定方法,如依靠自重、紧配合、滚花、翻边、扩口、旋
识读装配图的目的主要是了解机器或部件的名称、用途、性能、结构和工作原理,以及零件之间的装配关系、传动路线、装拆顺序和技术要求等。识读装配图的一般方法和步骤如下:
装配时,除了要在各个配合处清理除锈和按部件标记复位外,还应注意下列事项。 (1) 装端盖之前,要吹刷一下定子及绕组端部,并查看转子表面有无杂物,轴承是否清洁。对端盖紧固
答:对较小容量的三相异步电动机 (Y 系列机座号 132 及以下, Y2 系列机座号 132 及以下),由于采用双密封轴承,没有轴承盖或只有一个后端内轴承盖,所以组装相对较简单;对于使用
一、电子镇流器式荧光灯 荧光灯电子镇流器问世于八十年代初,由荷兰飞利浦公司首先研制成功。由于它与传统的电感式镇流器相比,特别在电性能上更有独特之处。所以电子镇流器是
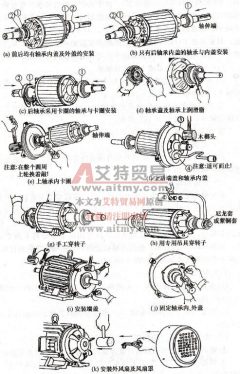
电动机的组装顺序大体与拆卸顺序相反,具体组装步骤如下: (1) 将检修、清洗干净的所有零部件集中在一起,保持装配地点的清洁。 (2) 安装轴承。先把轴承内盖套人转轴,再把轴承套
变速器的组装顺序与分解过程相反,组装时注意以下事项: (1) 安装时必须更新所有的密封圈、油封和所有螺栓孔应清洁干净。 (2) 输入轴的组装与调整。 ①参见图 4-41 所示进行组装。
(1) 对装配的要求 ①要求接头装配间隙均匀,无错边。 ②如定位焊不足以保证定位,则须在定位焊外另加适当措施:例加采用压紧装置以及在坡口的正面或背面沿待焊焊缝焊接“马板”
答:装配联轴器或带轮有冷、热两种类型的方法。 (1) 冷装法 用压力设备或榔头等工具将联轴器或带轮(以下简称轮)直接压装在轴伸上的方法。装配时,轮的轴孔应对准轴伸,先轻敲
答:轴承装配一般指将轴承内圈套装在转轴的轴承挡上。分热装(或称热套)和冷装两种工艺。一般来讲前者效果较后者好。 热装工艺是通过对轴承加热,使其内圈内径膨胀变大后,套