PLC的诊断与调试方法
STEP 7提供了可视化的在线调试功能。在STEP 7中完成的硬件组态和用户程序必须下载到plc中,经过软硬件的联合调试成功后,才能最终完成控制任务。 PLC是运行在工业环境中的控制器,一

STEP 7提供了可视化的在线调试功能。在STEP 7中完成的硬件组态和用户程序必须下载到plc中,经过软硬件的联合调试成功后,才能最终完成控制任务。 PLC是运行在工业环境中的控制器,一
图 2-14 所示的 P1000 参数可以选择频率设定值的信号源。 图 2-14 P1000 参数格式 在表 2-3 给出的可供选择的设定值中,主设定值由最低一位数字个位数来选择 ( 即 0 ~ 7) ,而附加设定值由
变频器加减速时间调试方法 频器通电使用很简单,但是在实际应用中还是有不少用户反映参数不知如何进行调试,通常变频器的参数很多,无特殊要求一般可直接按各厂家的出厂设定值
(1) 程序监控:首先选择 PLC 菜单中操作模式下的运行或监视命令, PLC 开始运行程序;然后选取 PLC 菜单中的监视命令,使程序进入监控状态。以上操作也可以利用工具条中的快捷按钮来
一、变频器的功能预置和空试 ①对照变频器用户手册,完成电源进线和控制回路的接线工作,输出端先不接电动机。 ②变频器通电及功能预置,对照用户手册用变频器控制面板进行功
组合开关又称转换开关,主要用做电源的引入开关。组合开关有单极、双极和多极之分,它是由单个或多个单极旋转开关叠装在同一根方形转轴上组成的。在开关的上部装有定位机构,
答:现场设置 U/f 曲线时,应综合考虑电动机负载情况和变频器运行情况等因素,一般对于负荷较轻、功率有富裕的电动机,可选定一般的 U/f 曲线,按电动机的额定电压、额定频率来设
PLC 系统是与工业控制紧密相连的,对整个系统进行调试的过程中,会遇到一些问题。下面给出一些在耐久测试系统设计过程中具体问题的描述,为读者在设计过程中出现类似问题的时候
当调试准备工作就绪后,就可以对机床电气设备进行通电调试了。 合上电源总开关,观察机床控制柜上电压表、电流表及信号灯等指示元件是否正常。并用万用表测量主电路和控制电路
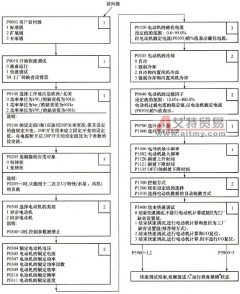
MM440 变频器快速调试的基本流程如图 2-19 所示。当选择 P0010=1 快速调试时, P0003 用户访问级用来选择要访问的参数。这一参数也可以用来选择由用户定义的进行快速调试的参数表。在快