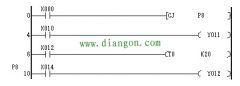
三菱plc条件跳转控制指令使用方法
指针P(Ponit)用于分支和跳步程序。在梯形图中,指针放在左侧母线的左边。FXIS有64点指针(P0~P63),FXIN,FX2N,和FX2NC有128点指针(P0~P127)。 条件跳转指令CJ用于跳过顺序程序中的某

指针P(Ponit)用于分支和跳步程序。在梯形图中,指针放在左侧母线的左边。FXIS有64点指针(P0~P63),FXIN,FX2N,和FX2NC有128点指针(P0~P127)。 条件跳转指令CJ用于跳过顺序程序中的某
FX2N 系列 PLC 的指针 P 有 128 点 (P0~ P127) ,用于分支和跳转程序。指针 P 使用时要注意: (1) 在梯形图中,指针放在左侧母线的左边,一个指针只能出现一次,如出现两次或两次以上,就
跳转指令可以使 PLC 编程的灵活性大大提高,使主机可根据不同条件的判断,选择不同的程序段执行程序。 JMP (Jump to Lable): 跳转指令,当输入端有效时,使程序的执行跳转到指定的标号
通常编写的程序都不是简单的顺序执行,例如一些指令需要多次执行,这就必须用到循环;一条指令执行完毕后,下面要执行的指令会根据条件进行选择执行,这时就必须要选择跳转指
CJ 和 CJ (P) 指令用于跳过顺序程序的某一部分,以减少扫描时间。 示例及使用:条件跳转指令 CJ (P) 的编号为 FNC00 ,操作数为指针标号 P0~P127 ,其中 P63 为 END 所在步序,不需标记。指针
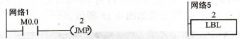
跳转 (JMP) 指令必须与标号指令 (LBL) 配合使用,当跳转 (JMP) 指令的条件为真时,程序将由当前位置直接跳转到标号 (LBL) 指令所指向的位置执行。跳转 (JMP) 指令可以在主程序或子程序中
跳转的实现使 PLC 的程序灵活性和智能性大大提高,可以使主机根据对不同条件的判断,选择不同的程序段执行。跳转用跳转指令 JMP 和标号指令 LBL 配合实现。如图 5-45 所示。 1) 跳转指
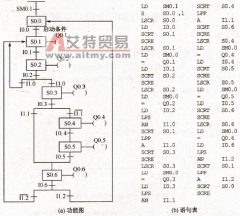
单一顺序、并发和选择是功能图的基本形式。多数情况下这些基本形式是混合出现的,跳转和循环就是一种典型情况。 图 8.10 所示为跳转和循环的功能图、语句表和梯形图。 图中,当
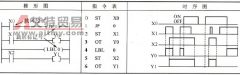
(1) 指令功能 当 JP 指令前的触发信号接通时,跳转到与 JP 指令同编号的 LBL (编号范围 0 ~ 63 )处,并执行后续程序, JP 与 LBL 之间的指令不执行。 (2) 编程实例 梯形图、指令表和时序
JMP(04) 总是与 JME( 05) 连用来形成跳转,也就是说,从梯形图的一点跳转到另一点。其梯形图如图 7-52 所示。 图 7-52 JMP(04) 和 JME (05) 指令梯形图 JMP(04) 定义开始跳转的点, JME(…