三菱FX系列PLC的条件跳转指令
CJ 和 CJP 指令用于跳过顺序程序中的某一部分,这样可以减少扫描时间,并使双线圈操作成为可能。 在图 4-7 所示的例子中,当 X0 为 ON 时,程序从第 1 步跳到第 36 步(标号 PS 的下一步

CJ 和 CJP 指令用于跳过顺序程序中的某一部分,这样可以减少扫描时间,并使双线圈操作成为可能。 在图 4-7 所示的例子中,当 X0 为 ON 时,程序从第 1 步跳到第 36 步(标号 PS 的下一步
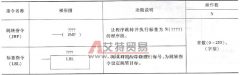
1 .指令说明 跳转与标签指令说明如下: 跳转与标签指令可用在主程序、子程序或者中断程序中,但跳转和与之相应的标号指令必须位于同性质程序段中,即不能从主程序跳到子程序或
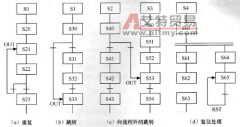
图 5-24 所示分别为:向上方状态的转移(重复)、向下方状态的转移(跳转)、向流程外的跳转及复位处理。 图 5-25 所示为向流程外跳转的程序示例。从 S40 开始通过 X3 驱动 S52 时,使
跳转用跳转指令和标号指令配合实现,跳转的实现使 PLC 的程序灵活性和智能性大大提高,可以使主机根据对不同条件的判断,选择不同的程序段执行。 与跳转相关的指令有以下两条:
指令 JBI 、 JNBI 、 JO 和 JOS 检查前一条指令执行后的状态位 BR (二进制结果位)、 OV (溢出位)和 OS (溢出状态保持位)的状态,满足条件则中止程序的线性扫描,跳转到标号所在的
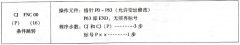
条件跳转指令 CJ (P) 的操作数为指针标号 P0 ~ P127 ,其中 P63 为 END 所在步序,不需标记。指针标号允许用变址寄存器修改。 CJ 和 CJ (P) 都占三个程序步,指针标号占一步。 如图 2. 75 所
跳转、循环指令用于程序执行顺序的控制,指令格式见表 5-3 。 表 5-3 跳转、循环指令格式 1 .程序跳转指令 (JMP) 跳转指令 (JMP) 和跳转地址标号指令 (LBL) 配合实现程序的跳转。使能输
跳转能使 PLC 程序的灵活性和智能性大大提高,可以使主机根据对不同条件的判断,选择不同的程序段执行。跳转采用汇编语言宏指令的形式。用跳转指令和标号指令配合实现。与跳转
跳转指令用于控制程序的转移,在手动 / 自动切换时常用跳转指令。 跳转指令的格式及功能见表 6-93 。 表 6-93 跳转指令的格式 (作者稿费要求:需要高清无水印文章的读者3元每篇,请
控制程序带有手动 / 自动切换的电动机 Y- △减压起动的主电路及操作台见图 6-180 。为了实现 PLC 控制,首先要为该控制系统分配 I/O 端子,以便进行程序设计,其分配结果见表 6-94 。