变频技术在自动车床上的应用
自动车床是指高速加工滚珠丝杠等精密部件的机床。由通常的凸轮式改变为复合数控车床后,使生产效率大大提高,成为具有稳定加工精度和良好性能指标的机械,从而得到了广泛的应

自动车床是指高速加工滚珠丝杠等精密部件的机床。由通常的凸轮式改变为复合数控车床后,使生产效率大大提高,成为具有稳定加工精度和良好性能指标的机械,从而得到了广泛的应
(1) 按下启动按钮 SB2 ,主轴电动机 M1 不能启动 首先要看接触器 KM1 是否吸合。如果 KM1 不吸合,则故障的原因应在控制电路中,那可能是热继电器的问题。即 FR1 、 FR2 是否动作了未复位
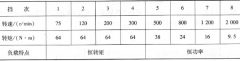
为了便于说明问题,通过实例来进行分析。 1 .实例及基本数据 某意大利产 SAG 型精密车床,基本数据如下: (1) 主轴转速共分八挡: 75 r/min 、 120r/min 、 200r/min 、 300r/min 、 500r/…
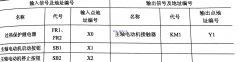
卧式车床PLC控制原理梯形图 PLC控制I/O分配表如下: PLC梯形图如下: PLC控制电路如下: 启动过程为: 当按下启动按钮SB1时(步骤1),其将PLC内的XI置1,即该触点接通(步骤2),使 得Y1得电
首先要选配导线的规格、材料。一般主回路的连接线可采用较粗的 2.5mm ²的单股塑胶铜芯线。先进行电源端与熔断器 FU1 及接触器 KM1 间的连接,即对 U 、 V 、 W 与 FU1 及 KM1 之间的导线
线路全部连接完毕后,要进行全面检查。检查的内容是:看布线、安装、连接是否正确、合理;布线是否做到整齐平直、分布均匀、线号正确、走向合理;有没有损伤线芯及损伤导线绝
在金属切削机床中,车床的应用比较广泛,因为车床能完成车削内圆、外圆、端面、螺纹、钻孔、镗孔、割槽等加工工序。车床加工的基本运动是主轴通过卡盘或顶尖带动工件旋转,溜
车床是金属切削机床的一种,就拖动特点而言,主要如下: 1 .机械特性 (1) 低速段。任何切削机床在低速段的最大进刀量都是一定的。因此,低速段的最大切削力是相同的,其阻转矩
主要考虑如下: 1 .变频器型号的选择 金属切削机床在切削过程中要求切削得十分均匀,希望拖动系统具有很硬的机械特性,故以选用高性能变频器为宜。 车床在车削螺纹时,通常由
如图所示是齿轮车床空载自停线路。当车床离合器置于停止位置时,限位开关XWK被分断,交流接触器C的线圈立即断电,使电动机停止运行。这样便可实现空载自停。