CX-Programmer软件的程序错误检查(编译)
程序传输前检查错误的流程如图 8-64 所示。 图 8-64 程序传输前检查错误的流程 在程序检查时输出窗口会自动打开。按 J 或 F4 键可以把光标移到出错的位置。按 Esc 键可以关闭输出窗口

程序传输前检查错误的流程如图 8-64 所示。 图 8-64 程序传输前检查错误的流程 在程序检查时输出窗口会自动打开。按 J 或 F4 键可以把光标移到出错的位置。按 Esc 键可以关闭输出窗口
CX-Programmer 根据不同使用方法提供如下三种连接方式。 (1) 在线工作 。根据打开工程时指定的 PLC 设备型号和方法来进入在线工作状态。 (2) 自动在线 。按 键可以自动识别所连接的 PLC
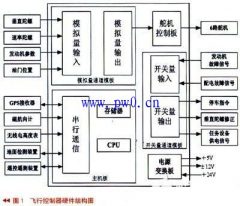
无人机飞行控制器硬件结构和软件流程 586-Engine是TERN公司的基于AMD Elan SC520处理器的微控制模块,具有高可靠性、结构紧凑以及低功耗等特点,它同时具有功能强大的调试软件。586-Eng
根据 IEC 标准, PLC 定义如下: PLC 是在工业环境中使用数字操作的电子系统,它使用可编程序存储器内部存储用户设计的指令,这些指令用来实现特殊的功能.,如逻辑运算、顺序操作
对站对象组态时,首先从硬件目录窗口中选择一个机架, S7-300 应选硬件目录窗口中的文件夹 \SIMATIC 300 \RACK-300 中的导轨 (Rail) ,如图 4-38 所示。 在硬件目录中选择需要的模块,将它们
GX+Developer8.52-C 是三菱电气公司开发的用于可编程控制器的编程软件,可在 Windows XP 及 Windows2000 下运行,适用于 IBM PC/AT (兼容),其 CPU 为 i486SX 或更高,内存需 8…
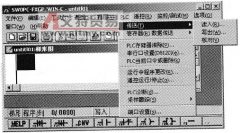
程序的传送操作通过 PLC 菜单的传送子菜单,如图 3-15 所示。传送子菜单有三项内容:读入、写出和核对。程序的读入指的是把 PLC 的程序读入到计算机的 FXGPWIN 程序操作环境中;程序的
GT 软件含有两个文件夹,如图 11-1 所示,其中 GT2 -2 是图形编程软件, GT Simulator2 Version 1 是模拟仿真。安装时打开 GT2 -2 ,该文件又含有两个文件夹,先安装 EnvMEL/SETUP.EX…
西门子的工业软件分为三个不同的种类。 (1) 编程和工程工具 编程和工程工具包括所有基于 PLC 或 PC 用于编程、组态、模拟和维护等控制所需的工具。 STEP 7 标准软件包 SIMATIC S7 是用于
在编程软件的梯形图视图中,程序被分为一个个的网络段 (Network n) 。每一个网络中是具体功能的实现。在整个程序中包括许多注释,如程序块的注释、网络段的注释、每一个元件的注释