S7-200 PLC顺序控制指令在小车运动控制中的应用
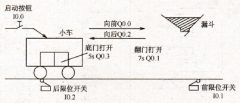
图 8.11 是小车运动控制示意图。当小车处于后端时,按下启动按钮,小车向前运行,压下前限位开关后,翻门打开, 7s 后小车向后运动,到达后端即压下后限位开关,打开小车底门5

图 8.11 是小车运动控制示意图。当小车处于后端时,按下启动按钮,小车向前运行,压下前限位开关后,翻门打开, 7s 后小车向后运动,到达后端即压下后限位开关,打开小车底门5
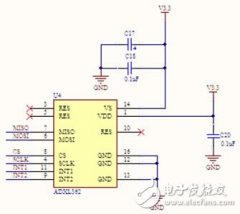
MEMS加速度计模块: 采用ADI公司三轴加速度传感器ADXL362。ADXL362既能测量动态加速度也能测量静态加速度,具有超低功耗,采用SPI通信。通过配置可以使ADXL362工作在不同的模式:测量模
FAUNUC 6ME 系统双面加工中心 X 向在运动的过程中产生振动,并且在 CRT 上出现 NC416 报警。 故障分析:根据故障现象,分析引起故障的原因可能有以下几种: 1) 速度控制单元出现故障;
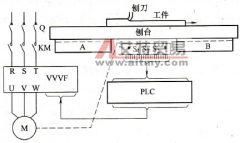
一、变频调速系统及设计要点 1 .变频调速系统的构成 刨台的拖动系统采用变频调速后,主拖动系统的只需要一台异步电动机就可以了,与直流电动机调速系统相比,新系统结构变得简
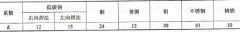
焊炬运动速度 v 气焊 ( m/h) 与板厚 t 和焊件材料有关,焊炬运动速度 v 气焊 =K/t 。式中 K 按表 6-12 确定。 表 6-12 系数 K 的取值
机械加工机床种类很多,基本运动形式是切削运动,是由刀具与工件之间的相对运动来实现的,包括主运动和进给运动。承受主要切削功率的运动为主运动,如车床、刨床的主运动是工
印刷机械的主要运动特点:加工对象是各种柔性承印材料,在加工过程中,既要保证承印材料按规定要求运动,又要在承印材料的行进中,完成各种颜色的印刷或对承印物的加工,从而
感应炉内钢液是处于上下翻腾运动,钢液面不是平面而是呈凸起形状(见图 3-7 )。这是钢液内部电磁力作用而产生的电磁搅拌现象。 感应炉与变频电流电容器组成一个振荡回路,来自
1 .控制系统功能要求 图 12-3 为机械手运动示意图,这种机械手在自动化工厂中很常见。机械手的工作过程是从传送带 A 上抓起工件,然后把工件放到传输带 B 上。整个控制过程的要求
实际的物理量,除了开关量、模拟量,还有运动控制。如机床部件的位移,常以数字量表示。运动控制,有效的办法是 NC ,即数字控制技术。这是 50 年代诞生于美国的基于计算机的控