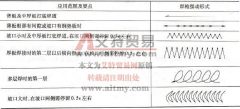
氩弧焊的运弧基本操作
手工钨极氩弧焊时,在不妨碍操作的情况下,应尽可能采用短弧焊,一般弧长为 4~7mm 。喷嘴和焊件表面间距不应超过 10mm 。焊枪应尽量与焊件垂直或与焊件表面保持 70 。 ~85 °夹角,焊

手工钨极氩弧焊时,在不妨碍操作的情况下,应尽可能采用短弧焊,一般弧长为 4~7mm 。喷嘴和焊件表面间距不应超过 10mm 。焊枪应尽量与焊件垂直或与焊件表面保持 70 。 ~85 °夹角,焊
为控制焊缝的宽度和保证熔合质量, CO2 气体保护焊时焊枪也要像焊条电弧焊那样作横向摆动。通常为了减少热输入、热影响区,减小变形,不应采用大的横向摆动来获得宽焊缝,应采
手工钨极氩弧焊时,在不妨碍操作的情况下,应尽可能采用短弧焊,一般弧长为 4 ~ 7mm 。喷嘴和焊件表面间距不应超过 10mm 。焊枪应尽量垂直或与焊件表面保持 70 °~ 85 °夹角,焊丝