S7-200 PLC的子程序条件返回指令
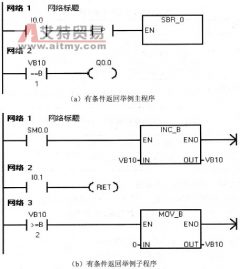
子程序条件返回 (CRET) 指令应用于子程序中,当条件满足时,子程序可以提前从调用该子程序的其他程序中返回。该指令为可选指令,用户在编写子程序时可以不使用该指令, STEP 7-Mi

子程序条件返回 (CRET) 指令应用于子程序中,当条件满足时,子程序可以提前从调用该子程序的其他程序中返回。该指令为可选指令,用户在编写子程序时可以不使用该指令, STEP 7-Mi
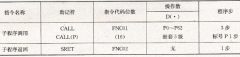
该指令的助记符、指令代码、操作数和程序步如表 5.5 所示。 表 5.5 子程序指令要素 子程序是为一些特定的控制目的编制的相对独立的程序。为了区别于主程序,规定在程序编排时,将
中断服务程序标号 / 返回指令的梯形图和语句表如图 (e) 所示,中断服务程序是用户为处理中断事件而事先编制的程序,中断服务程序由标号开始,以无条件返回指令结束。内部或外部
在子程序中不能使用 END (结束指令),每一个子程序在编译时编译器自动在子程序的最后加入无条件返回指令,当用户需要实现有条件返回时,可以在子程序中使用有条件返回 RET 指令
CAD如何快速返回上一个图层状态 相信大家对于CAD图层并不陌生,每张图纸都有还几个甚至几十个图层,但是不知道大家有没有关注到图层工具栏中有一个叫“上一个图层”的按钮,这个
当我们从观察模式切换到了其他的三维视图之后,我们想要快速的返回我们的平面视图界面,我们该如何去操作呢?这次我们来说说如何简单快速的操作吧。 我们现在菜单栏或者工具栏
数控机床零件加工是建立在机床零点之上的。数控机床零点是机床坐标系的零点,它由机床厂家事先确定的。但这仅仅是机械意义上的,计算机数控系统还是不能识别,即数控系统并不
当允许输入端 EN 为高电平“ 1 ”时,输入端 IN1 中的双整数除以 IN2 中的双整数,余数送入 OUT 中。 IN1 和 IN2 中的数可以是常数。返回双整数余数指令和参数见表 4-48 。 表 4-48 返回双整
不同的CNC系统,其返回参考点的动作细节会有所不同,但一般来说,都是先通过减速行程开关粗定位,然后再由精定位开关或编码器零位脉冲精定位两个步骤。根据回参考点的动作步骤
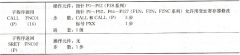
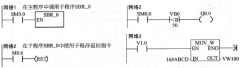
子程序相关指令的基本形式见表 7-3 。子程序是为一些特定的控制目的而编写的相对独立的模块,供主程序调用。 表 7-3 子程序调用与返回指令 子程序调用指令 CALL 的操作数不包含 P6