时间继电器的选用
(1)延时方式的选择。时间继电器有通电延时型和断电延时型两种,应根据控制线路的要求来选择。 (2)类型选择对延时要求不高的场所,一般选用空气阻尼式时间继电器,如价格低廉的

(1)延时方式的选择。时间继电器有通电延时型和断电延时型两种,应根据控制线路的要求来选择。 (2)类型选择对延时要求不高的场所,一般选用空气阻尼式时间继电器,如价格低廉的
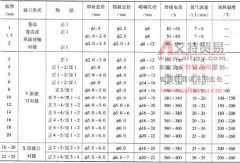
(1) 氩弧焊(含 TIG 焊、 MIG 焊) 推荐钛及钛合金的氩弧焊焊接坡口见表 9-3 。 表 9-3 推荐钛及钛合金氩弧焊的焊接坡口 (2) 等离子弧焊 熔透型微束等离子弧焊对δ 3mm 板可开 I 形坡口,δ
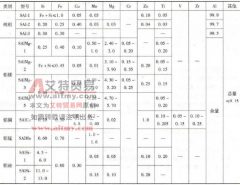
不同钛及钛合金焊接时要求焊丝的化学成分见表 9-4 。 表 9-4 不同钛及钛合金焊接时要求焊丝的化学成分(质量分数, % ) ( GB/T 3623-1998) 注: 1 .其他元素及其含量应符合 GB/T3620.1 所示
在选择低压断路器时,除根据用途选择形式和极数,根据最大工作电流选择额定电流外,还要根据需要选择脱扣器的类型、附件的种类和规格。 1.选择时一般应参照的原则 (1)低压断路
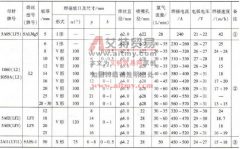
铝及铝合金自动 MIG 焊焊接参数见表 8-11 、表 8-12 。纯铝半自动 MIG 焊焊接参数见表 8-13 。 表 8-11 铝及铝合金自动 MIG 焊焊接参数 ①单面焊双面成形。 ②正反面各焊 1 层。 ③也可采用双
(1) 焊丝 国产焊丝化学成分见表 8-2 。以美国型号为代表的进口焊丝化学成分见表 8-3 。常用铝及铝合金 TIG 焊焊丝选用见表 8-4 。异种铝及铝合金焊接时焊丝选用见表 8-5 。 表 8-2 国产铝
纯铝、铝镁合金手工 TIG 焊焊接参数见表 8-7 。铝管对接接头手工 TIG 焊焊接参数见表 8-8 。铝及铝合金自动 TIG 焊焊接参数见表 8-9 。 表 8-7 纯铝、铝镁合金手工 TIG 焊焊接参数 表 8-8 铝
1.热继电器类型的选择 一般轻载起动、长期工作的电动机或间断工作的电动机,选择二相结构的热继电器;若电流电压均衡性较差、工作环境恶劣或较少有人看管的电动机,可选用三
可使用同质或异质焊接材料进行补焊,使用同质焊接材料时可得铸铁型焊缝,反之则为非铸铁型焊缝。用于铸铁补焊的异质焊接材料有钢基、铜基、镍铜基和镍基四类,其中钢基和镍基
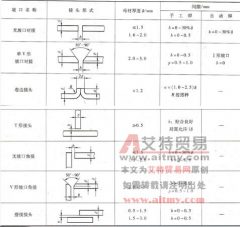
铜及铜合金推荐焊接方法见表 7-1 。 表 7-1 铜及铜合金推荐焊接方法 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: