烙铁钎焊的操作要点
烙铁钎焊是钣金钎焊中应用最广泛的加工方法之一。由于焊接温度较低,故多为软钎焊,且多用于锡焊。 锡焊的主要工具有电烙铁和火烙铁两种,如图 7-8 所示。烙铁的作用是将自己本

烙铁钎焊是钣金钎焊中应用最广泛的加工方法之一。由于焊接温度较低,故多为软钎焊,且多用于锡焊。 锡焊的主要工具有电烙铁和火烙铁两种,如图 7-8 所示。烙铁的作用是将自己本
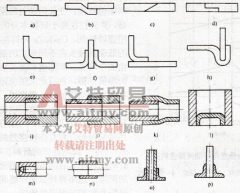
钎焊前应将焊件装配定位,以确保它们之间的相互位置。固定零件的方法很多,对于尺寸小、结构简单的零件,可采用较简单的固定方法,如依靠自重、紧配合、滚花、翻边、扩口、旋
选用钎焊接头时还应考虑应力集中问题,尤其在接头受动载荷或大应力时,应力集中问题更为明显。在这种情况下的设计原则是不应使接头边缘处产生任何过大的应力集中,而应将应力
钎焊残渣多数对钎焊接头有腐蚀作用,并影响外观,妨碍检查,故应当清除。所用焊剂不同,产生的残渣性质特点不同,清除的方法也不同。不同焊剂生成残渣的特点和清除方法见表
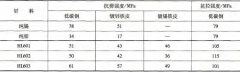
在钎焊的接头设计中首先应该考虑钎焊接头承载能力应与母材相同或相近。钎焊接头的承载能力受许多因素的影响,如接头形式、钎料的强度、钎缝间隙值、钎料和母材间相互作用的程
钎焊前必须仔细地清除焊件表面的氧化物、油脂、脏物和油漆等,因为熔化了的钎料不能润湿未经清理的零件表面,也无法填充间隙。有时,为了改善母材的钎焊性以及提高钎焊接头的
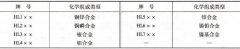
钎焊接头的性能和质量在很大程度上取决于所用的钎料和钎剂,钎料和钎剂的选择必须根据钎焊接头的使用要求和母材的种类以及所采用的钎焊方法来选用。 钎料是钎焊时用作形成焊缝
钎料是影响钎焊质量的重要因素,它应具有良好的润湿性,合适的熔点和流动件,能充分填满钎缝间隙;具有稳定和均匀的成分,应能与母材相互扩散而不产生偏析现象,以保证它们之
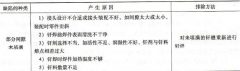
钎焊接头的缺陷主要有以下方面:填隙不良(部分间隙未被填满)、钎缝气孔、钎缝夹渣、钎缝开裂、母材开裂和钎料流失等。钎焊接头的缺陷、产生原因及排除方法见表 7-19 。 表 7
碳钢、低合金钢的钎焊是应用最为广泛的连接方式之一。其钎焊的操作要点主要有以下方面。 (1) 钎焊特点碳钢、低合金钢的钎焊具有以下特点: 1) 碳钢、低合金钢的钎焊性较好。 2)