不锈复合钢板的焊接操作要点
不锈复合钢板是以较薄的不锈钢为复层和珠光体钢(低碳钢、低合金钢)为基层复合轧制或焊接而制成的双金属板。不锈复合钢板的复层保证耐蚀性,基层满足结构强度和刚度的要求,

不锈复合钢板是以较薄的不锈钢为复层和珠光体钢(低碳钢、低合金钢)为基层复合轧制或焊接而制成的双金属板。不锈复合钢板的复层保证耐蚀性,基层满足结构强度和刚度的要求,
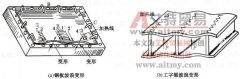
答:矫正钢板波浪变形,是将板放在平台上,压紧三个边 A 、 B 、 C ,用线状加热二先从凸面两侧平的地方开始,然后向凸起处围拢,如图 1 (a) 所示,加热线长度一般占板宽的 1/2 ~
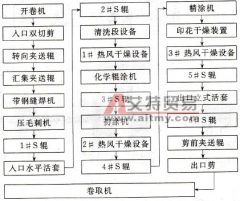
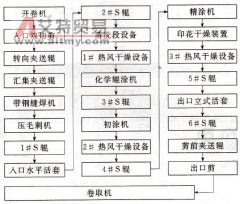
(1) 简介 彩板技术首创于 1927 年的美国,并于 1936 年建成世界上第一条涂层钢板生产线。目前全世界已有 470 多条彩色涂层生产线,生产能力超过 1400 万吨以上。我国彩涂板的生产起步比
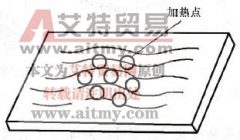
答:首先测出弯曲变形的大小,并找出凸出的最高点,然后在最高点附近用火焰进行线状加热,如图 1 所示,加热温度 500~600 ℃。当第一次未能全部矫平时,可再次进行加热,直至矫平
(1) 简介 彩板技术首创于 1927 年的美国,并于 1936 年建成世界上第一条涂层钢板生产线。目前全世界已有 470 多条彩色涂层生产线,生产能力超过 1400 万吨以上。我国彩涂板的生产起步比
切割不同厚度的低碳钢板,其操作方法有所不同。 1)4~25mm 厚钢板的气割。气割 4~25mm 厚的钢板可选用 G01-100 型割炬。下料操作时,应保证切割气流的长度超出被切割板厚的 1/3 ,割嘴与
答:金属经过加工和冷却,只能缩短,不能伸长。因此矫正焊件变形之前,首先分析是由于哪一部分金属缩短所造成的。例如平板的凹凸变形,是由于凸鼓四周的金属缩短造成的,若用
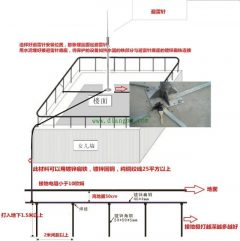
将支座钢板固定在预埋的地脚螺栓上 , 焊上一块肋板 , 再将避雷针立起 , 找直、找正后 , 进行点焊 , 然后加以校正 , 焊上其他三块胁板。最后将引下线焊接在底板上 , 清除药皮刷防锈漆
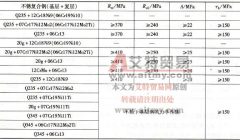
复合钢板复层有不锈钢、钛、铜、铝等不同材质,基层则为低碳钢或低合金高强度钢,以不锈钢和钛复合钢板使用最多。 (1) 不锈复合钢板 关键是焊接材料的正确选择。无论选择基层焊
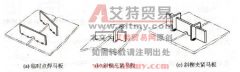
拼板一般在平台上进行。通常沿整条拼缝以 200 ~ 300mm 间距进行定位焊并保持一定的间隙。 为防止角变形,平板对接焊时通常使用的是马板,如图 7-2 所示。图 7-2(a) 是把马板临时点焊