怎样将定子铁芯压入或退出机壳中
答: (1) 将定子铁芯压入机壳中的工艺过程 将定子铁芯压人或退出机壳中的工作都需要专用的压力机(油压机或丝杠压力机,有卧式和立式之分),并配备合适的压装胎具。图 6-8 是用

答: (1) 将定子铁芯压入机壳中的工艺过程 将定子铁芯压人或退出机壳中的工作都需要专用的压力机(油压机或丝杠压力机,有卧式和立式之分),并配备合适的压装胎具。图 6-8 是用
(1) 铁芯是变压器最基本的组成部分之一,变压器的一、二次绕组都绕在铁芯上。 (2) 为了降低铁芯的发热和减小涡流损耗,铁芯一般使用含硅量 4% ~ 5% 的硅钢片叠装而成。硅钢片的厚
1、用棉纱沾汽油擦拭端面,除去油污或灰尘等; 2、短路环有无脱落或断裂,特别要注意隐裂。如有断裂或造成严重噪声,应更换短路环或铁芯; 3、检查各缓冲件是否齐全,位置是否正确
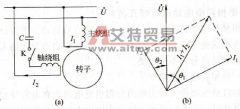
单相电容分相电动机的定子铁芯中有两套绕组:一套是主绕组,也称工作绕组或运行绕组;一套是辅绕组,也称启动绕组或次绕组。工作绕组和启动绕组在定子铁芯上相差 90 电角度。电
在拆卸铁芯前,应先拆除外壳、连接线柱和铁芯夹板等附件,用螺钉旋具和活扳手卸掉螺栓和紧固夹板,然后即可拆卸铁芯。拆卸时,首先用一字旋具把浸漆后黏合在一起的硅钢片插松
答: (1) 热套法 将转子铁芯放在烘箱内加热到 500 ℃左右(机座号 160 及以下为 450 ~ 500 ℃,机座号 180 及以上为 500 ~ 550 ℃),保持 1 ~ 1.5h 。然后将轴套入,平稳放置,使其自然冷
故障现象:一台吊扇转子铁芯与下壳配合不紧,铁芯沿轴向移动,相当于加大气隙,造成空载电流增大,输出功率减小。 分析与检修:用小锤通过传力棒在转子铁芯内圈上对称地敲打,
铁芯发生故障,会使涡流增大,铁芯局部过热,影响电动机的正常运行。 铁芯的常见故障及修理方法如下: (1) 铁芯两端齿沿轴线方向向外部胀开。可用一根硬木条对准胀开定子齿的上
答: BX1 - 330 型动铁芯式弧焊变压器的降压外特性是借助可动铁芯的漏磁作用而获得的,其工作原理如图 1 所示。 图 1BX1 - 330 型动铁芯式弧焊变压器工作原理图 (1) 空载时,由于次级线
变压器的铁芯是磁力线的通路,起集中和传导磁通的作用,同时还是变压器内部的骨架,起到支撑绕组、引线及其他结构件的作用。对铁芯材料,要求其磁导率高而铁损小,常由磁导率