铝及铝合金的钎焊操作要点
铝及铝合金的钎焊操作要点主要有以下方面。 (1) 钎焊特点。铝及铝合金的钎焊具有以下特点: 1) 铝极易氧化而形成一层致密而稳定的氧化膜,它是钎焊时的主要障碍之一,特别是对含

铝及铝合金的钎焊操作要点主要有以下方面。 (1) 钎焊特点。铝及铝合金的钎焊具有以下特点: 1) 铝极易氧化而形成一层致密而稳定的氧化膜,它是钎焊时的主要障碍之一,特别是对含
答:自动钨极氩弧焊可焊接厚度为 1~12mm 规则的环缝和纵缝,所用的焊接材料及焊接工艺与手工钨极氩弧焊基本相同。它所选用的焊接工艺参数如焊接电流、喷嘴孔径、氩气流量等都比
答:铝及铝合金焊接时最好选用对接接头。气焊时要使用气焊剂,其使用方法是将洁净的水(最好是蒸馏水)调成糊状(每 100g 焊剂约配 50mL 水),涂于工件坡口两侧及焊丝表面(约
1) 气焊铝及其合金薄板时,焊嘴倾角为 30 ° ~ 45 °,焊丝倾角为 40 ° ~50 °;焊厚板时,焊嘴倾角应为 50 °左右,焊丝倾角为 40 ° ~ 50 °。起焊时,由于工件温度较低,一开始不易焊透,
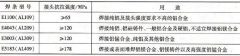
答:根据 GB/T 3669-2001 《铝及铝合金焊条》标准规定,焊条的型号是根据焊芯的化学成分和焊接接头力学性能进行划分的。字母“ E ”表示焊条,“ E ”后面的数字表示焊芯用的铝及铝合
国产电冰箱大多采用铝合金蒸发器。使用中如出现砂眼和人为造成的破坏,则需要补焊。铝合金蒸发器的补焊比其他种类蒸发器的补焊困难。下面介绍两种补焊方法。 1) 铝一铝补焊法。
答:熔化极氩弧焊的熔滴过渡形式为射流过渡,焊接时一般必须采用大电流。它的电弧热量集中,熔深大,故焊接厚铝板时可不进行预热。但是,当板厚大于 25mm 或环境温度低于 -10 ℃
铝及铝合金的 MIG 焊除了短路过渡和喷射过渡外,尚有亚喷射过渡。 (1) 短路过渡 适用于板厚δ 1~2mm 的薄壁构件,采用小的焊接电流,细焊丝(Φ 0.8~ Φ 1. 0mm )。 (2) 喷射过渡 焊缝呈窄
答: (1) 焊前清理。 铝及铝合金表面覆盖的氧化膜,不仅妨碍与液体金属熔合,还含有一定的结晶水,是形成气孔的原因之一。另外,在基本金属与焊丝的表面,有时还会黏附油类和其
铝及铝合金的熔点较低,操作较困难,对焊工的熟练程度要求较高;一般只在无气焊、氩弧焊场合或氩弧焊、气焊枪难以插入的场合,对板厚大于 2mm 的情况下采用;主要用于纯铝、铸