灰铸铁电弧冷焊操作要点
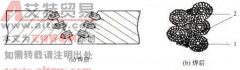
对深坡口铸件的焊接,由于焊缝层数多、体积大,焊接应力也很大,因此容易引起焊缝与母材的剥离。 为防止焊缝与母材的剥离,可以采取以下措施:①采用多层焊并采用适当的焊接顺

对深坡口铸件的焊接,由于焊缝层数多、体积大,焊接应力也很大,因此容易引起焊缝与母材的剥离。 为防止焊缝与母材的剥离,可以采取以下措施:①采用多层焊并采用适当的焊接顺
电弧冷焊时,对深坡口铸件的焊接,由于焊缝层数多,体积大,焊接应力也很大,容易引起焊缝与基本金属的剥离。在这种情况下,可以采用下述措施:第一,采用多层焊并采用适当的
以 WD1200 挖掘机斗杆焊接为例。斗杆体为 18MnMoNb 锻件,斗杆前为 ZG28CrMnMo 铸件,两者化学成分见表 11-20 。斗杆外形尺寸为Φ 610mm × 55mm × 10220mm 。 (1) 焊接性分析 两者 …
黄铜浇注过程中,出现缩孔、疏松、夹渣、气孔甚至裂纹等铸造缺陷是难免的,尤其是船用螺旋桨等厚达数百毫米的黄铜铸件,如不进行补焊而作废品处理,损失太大。 (1) 焊前准备 ①
以挖泥船使用的 200m ³高锰钢挖斗为例,补焊最大深度 40mm ,补焊面积约 120mm ²。 (1) 焊前清理 经表面探伤确定裂纹部位及深度后,以砂轮磨净,并开 V 形坡口。 (2) 补焊工艺 ①选用Φ