如何确定热轧、正火钢的预热温度
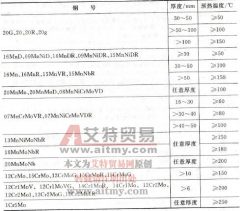
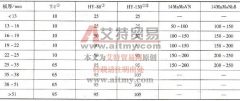
热轧、正火钢焊前是否需预热及预热温度的高低取决于: ①母材的淬硬倾向:除电渣焊和热剂焊外,一般认为碳当量 CE0.4% 时可不预热。 ②接头冷却速度:取决于焊接热输入及接头散热

热轧、正火钢焊前是否需预热及预热温度的高低取决于: ①母材的淬硬倾向:除电渣焊和热剂焊外,一般认为碳当量 CE0.4% 时可不预热。 ②接头冷却速度:取决于焊接热输入及接头散热
高碳钢焊接性更差,除选用高铬镍不锈钢焊接材料以外,在任何壁厚和环境温度下都必须预热。预热温度一般在 250~350 ℃,随含碳量和壁厚的增加,以及环境温度的降低而提高,极端情
答: (1) 预热。异种钢焊接时,预热温度主要根据母材淬硬裂纹倾向的大小及焊缝合金化程度来确定。如果珠光体钢的淬硬倾向大,则应考虑预热,预热温度应比焊接同类珠光体钢时低
焊前对焊件或焊接区域进行局部加热的工艺手段称为预热。当焊接强度级别较高、有淬硬倾向的钢材,厚度较大的构件,导热性能好的材料以及焊接区域周围的环境温度过低时,都需要
中碳调质钢的淬硬倾向高于含碳量相当的中碳钢,更高于低碳调质钢。焊接时得首先保持不裂,然后方可顾及接头的强度及其他性能。预热是避免致裂的最重要手段,理想的预热和层温
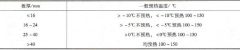
除极厚板(压力容器规定厚度≥ 38mm ,一般焊接结构厚度≥ 50mm )、拘束度过大、环境温度过低的接头,一般不必预热。低碳钢各类焊接接头的预热温度见表 3-1 。 表 3-1 低碳钢各类焊
预热可延长 t8/5 ,有助于马氏体完成“自回火”作用,但 t8/5 过长会使冷却速度低于出现上贝氏体和 M-A 组元的临界冷却速度,导致热影响区脆化。故如所提供的焊接热输入足以避免冷
安全提示:断电后再进行洗浴 此电路结构简单,取材容易,性能可靠,操作方便。 工作原理:假设水箱内没有水,需要进水预热,只要将K1合上,则绿色指示灯亮,电磁阀经J1-2常闭触
①断开点火开关、连接信号检查线束,取下 ECU 侧插头。 ②测量信号检查线束端子 C1 、 C2 和端子 D1 、 E4 、 E5 之间的电阻。 ③测量结果如果符合 (24 ± 2.5) Ω标准,说明 ECU 不良,应当
开始气割时,将起割点材料加热到燃烧温度(割件发红),即预热。只有在起割点预热后,才可以慢慢开启切割氧调节阀进行切割。预热的操作方法,应根据零件的厚度灵活掌握。 1)