FX2N系列PLC IST指令的程序说明
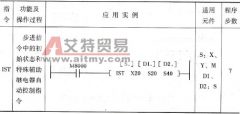
三菱 FX2N 系列 PLC 提供初始化状态指令 IST ,能大大简化多种模式下运行的控制系统编程。 IST 指令的功能见表 6-2 。 表 6-2 IST 指令功能表 (1) 使用 IST 指令,表示系统具备手动操作、原点

三菱 FX2N 系列 PLC 提供初始化状态指令 IST ,能大大简化多种模式下运行的控制系统编程。 IST 指令的功能见表 6-2 。 表 6-2 IST 指令功能表 (1) 使用 IST 指令,表示系统具备手动操作、原点
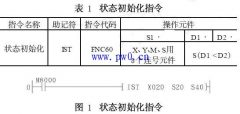
IST指令的功能是自动设定初始状态和特殊辅助继电器,其助记符、指令代码、操作数见表1,使用说明如图1所示。 源操作元件[S]指定操作方式输入的首元件,一共8个连号的元件。这些元
图 6-31 所示是机械手的控制面板和运行示意图。要求机械手将物体从 A 点搬运到 B 点。动作包括机械臂的上行、下行、左行、右行、紧固和松开。机械手的工作模式有手动运行、原点复
该指令的名称、助记符、指令代码和操作数见表 4-4 。 表 4-4 初始状态指令表 初始状态指令 IST 用于自动设置初始状态和特殊辅助继电器。该指令的使用如图 4-43 所示,图中 [S] 为指定操
范例示意如图 15-10 所示。 图 15-10 范例示意 【控制要求】 (1) 电镀生产线采用 PLC 来控制生产过程的自动进行,完成线路板的电镀。行车架上装有可升降的吊钩,吊钩上装有夹具,该夹