钛及钛合金等离子弧焊(PAW)的适用范围及工艺特点
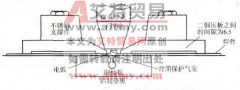
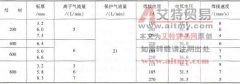
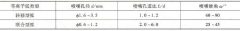
(1) 适用范围 无论穿透型、熔透型、微束熔透型和脉冲焊都可应用于钛及钛合金的焊接,可视板厚不同选用。如微束熔透型主用于δ 0. 5mm 薄壁结构,最小壁厚仅 0. 01mm ;熔透型用于薄板

(1) 适用范围 无论穿透型、熔透型、微束熔透型和脉冲焊都可应用于钛及钛合金的焊接,可视板厚不同选用。如微束熔透型主用于δ 0. 5mm 薄壁结构,最小壁厚仅 0. 01mm ;熔透型用于薄板
(1) 适用范围 微束型、熔透型和穿透型等离子弧焊均可用于镍及镍基合金的焊接。微束型适用范围为壁厚 0.1~1.0mm 薄板;穿透型焊接厚度在 3~8mm 左右; 1~3mm 板及δ 8mm 板可用熔透型法焊接
部分镍及镍基合金的 PAW 焊焊接参数例示于表 10-14 和表 10-15 。 表 10-14 穿透型等离子弧焊的典型焊接参数 注:喷嘴孔径Φ 3.5mm ;离子气和保护气配比:φ (Ar)95%+ φ (H2)5% ;背面保护气为
等离子弧焊的冶金过程与氩弧焊相同,预热及其他工艺要求也基本相同。只是由于其较小的弧柱直径,与氩弧焊相比,焊接时母材熔化量更少,故熔合比更小,焊缝深宽比更大,热影响