三菱FX系列PLC元件的查找
1 .设定目的 查找程序中的软元件。 2 .操作顺序 点击菜单查找/替换,在下拉菜单中选择软元件查找 (D) ,弹出的画面如图 6-27 所示。 3 .设定画面 画面设定如图 6-27 所示。 图 6-2

1 .设定目的 查找程序中的软元件。 2 .操作顺序 点击菜单查找/替换,在下拉菜单中选择软元件查找 (D) ,弹出的画面如图 6-27 所示。 3 .设定画面 画面设定如图 6-27 所示。 图 6-2
内部继电器 (IR) 区域既可以用作控制 I/O 点的数据(输入继电器 / 输出继电器),也可以用作内部处理和存储数据的工作位(中间继电器),可以按位和字存取。在 C200H α系列 PLC 中,
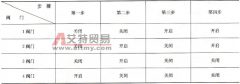
一、控制要求 在化工、冶金、造纸和环保等行业中,常遇到需要按工艺控制要求对阀门组进行周期性开闭控制,以调节各种物料的配比的情况。本例为四个阀门,分别通过 4 种液体原料
1 .汽车总装线系统构成与要求 汽车总装线由车身储存工段、底盘装配工段、车门分装输送工段、最终装配工段、动力总成分装、合装工段、前梁分装工段、后桥分装工段、仪表板总装
(1) 十进制数:在 PLC 中又称字数据。它主要存在于定时器和计数器的设定值 K ,辅助继电器、定时器、计数器、状态继电器等的编号,定时器和计数器当前值等方面。 (2) 进制数:十进
高低字节交换指令 SWAP 的功能指令编号为 FNC147 。它的源操作数可取 KnY 、 KnM 、 KnS 、 T 、 C 、 D 、 V 和 Z 。 16 位运算占 5 个程序步, 32 位运算占 9 个程序步。 图 4-41 高…
控制要求为:具有手动和自动控制功能。手动时,各动作能分别操作;自动时,按下启动按钮后,从原点开始按图 3-13 所示的流程运行一周期回到原点;图 3-13 中 SQ1 ~ SQ4 为行车进退限
(1) 字右移指令与字左移指令的指令名称、助记符、功能号、操作数和程序步长如表 5-33 所示。 表 5-33 字右移指令与字左移指令表 (2) 指令使用说明。字移位指令是对 [D ] 所指定的 n1 个
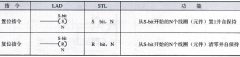
置位 / 复位操作的梯形图是由置位 / 复位线圈及其位地址、数目 N 构成的。置位 / 复位操作的语句表是由置位 / 复位操作码 S 或 R 及其位地址、数目 N 构成的。 在梯形图 (LAD) 或功能块
源数据被传送到指定目标。如 X0= OFF 指令不执行,数据保持不变。 当传送指令执行时,常数 K100 自动转换成二进制数。