三菱PLC通过NC系统PLC功能输入的R参数无用故障检
故障现象: 一台采用三菱 PLCFX3U-80MR/ES-A 控制的数控机床,通过 NC 系统 PLC 功能输入的 R 参数,在加工中不起作用。 故障分析与处理: 理根据检测流程对 NC 系统工作原理及故障现象的

故障现象: 一台采用三菱 PLCFX3U-80MR/ES-A 控制的数控机床,通过 NC 系统 PLC 功能输入的 R 参数,在加工中不起作用。 故障分析与处理: 理根据检测流程对 NC 系统工作原理及故障现象的
一台电气控制设备在运行中可能出现各种各样的故障,一旦这些故障发生就应停止运行或发出报警信号,因此,除了用 PLC 编制正常的工作程序外,还需编制故障诊断程序。故障诊断点
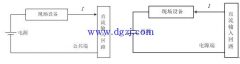
PLC输入输出接口电路灌入与拉出电流详解 PLC的输入输出接口电路中灌入与拉出电流表示I/O接口与现场设备之间的电流流动方向。拉出电流型I/O接口是指PLC的接口电路向现场设备提供电流
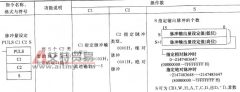
①指令说明。脉冲量设定 (PULS) 指令说明如下。 ②指令使用举例。脉冲量设定 (PULS) 指令使用如图 7-42 所示。 当常开触点 0.00 由断开转为闭合时,上升沿 @PULS 指令执行,将 D101 、 D100
CP1H 的指令由助记符和操作数两部分组成。指令的格式可以表示为 助记符(功能码)操作数 1 操作数 2 操作数 3 助记符表示指令的功能,表明执行该指令能够实现的操作。助记符通常是
PLC 采用了一种不同于一般微型计算机的运行方式周期性循环处理的顺序扫描工作方式。 S7-200 PLC 的工作过程如图 1-8 所示,整个扫描工作过程包括内部处理、通信服务、输入采样、程序
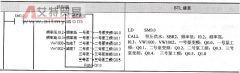
子程序中可以有参变量,带参数的子程序调用扩大了子程序的使用范围,增加了调用的灵活性。子程序的调用过程如果存在数据的传递,则在调用指令中应包含相应的参数。 (1) 子程序
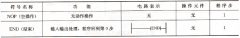
空操作指令和程序结束指令如表 3-10 所示。 表 3-10 空操作指令和程序结束指令表 1 .空操作指令 NOP (1) 若在程序中加入 NOP 指令,则改动或追加程序时,可以减少步序号的改变。 (2) 若
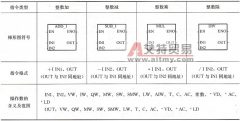
表 3-6 为整数四则运算指令。整数四则运算把两个 16 位整数 (IN1 、 IM2) 运算后产生一个 16 位结果 ( OUT) 。整数除法不保留余数。 在 LAD 中: IN1+IN2=OUT, IN1-IN2= OUT, IN1…
1 .技术要求 (1) 根据任务设计主电路图,列出 PLC 控制 I/O 口(输入 / 输出)元件地址分配表,设计梯形图及 PLC 控制 I/O 口(输入 / 输出)接线图。 (2) 安装 PLC 控制线路,熟练正确地将