S7-300/400 PLC的通信与网络
随着生产的发展,控制系统规模的不断扩大,计算机控制得到了迅速的推广和普及;相当多的企业开始大量使用各种各样的可编程控制设备,例如,工业控制计算机、 PLC 、变频器、机

随着生产的发展,控制系统规模的不断扩大,计算机控制得到了迅速的推广和普及;相当多的企业开始大量使用各种各样的可编程控制设备,例如,工业控制计算机、 PLC 、变频器、机
(1) 指令说明 如果 R 端信号的 RLO 为“ 0 ”,而在输入端 S 有一个上升沿, SE-PEXT 指令将启动指定的定时器。定时器在输入端 S 的信号状态为“ 1 ”时运行,并从设定的时间值开始执行倒
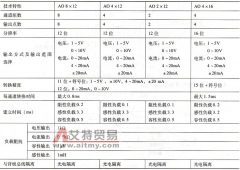
SM332 用于将 S7-300 的数字信号转换成系统所需要的模拟量信号,控制执行机构。 SM332 目前有 4 种规格: AO8 12 位、 AO4 12 位、 AO2 12 位和 AO4 16 位,其主要技术特性见表 8-2 。其主…
装入和传送操作有 3 种寻址方式:立即寻址、直接寻址和间接寻址。 (1) 立即寻址 L 指令可以直接对 8 位、 16 位、 32 位常数以及 ASCII 字符进行寻址操作方式。如下列典型指令: L +5 ∥
CAW 指令交换累加器 1 低字中两个字节的位置,累加器 1 的高字不变。 CAD 指令交换累加器 1 中 4 个字节的顺序(见图 3-96 )。这两条指令用得很少。 图 3-96 CAD 指令的程序状态
块调用指令 ( CALL) 用来调用功能块 (FB) 、功能 (FC) 、系统功能块 (SFB) 或系统功能 ( SFC) ,或调用西门子预先编好的其他标准块。 在 CALL 指令中, FC 、 SFC 、 FB 和 SFB 是作为地址…
深孔电镀自动控制系统框图,如图 7-14 所示。下位机 PLC 完成所有的逻辑控制、数据采集与处理等功能。上位机选用的是研华工控机实现对 PLC 的程序编制和调试。上位机与 PLC 用 MPI 电
(1) 指令说明 使用该指令,可以在 RLO 从“ 1 ”变为“ 0 ”时,启动寻址的定时器。只要 RLO=0 ,即开始进行设定时间计时。如果在设定时间间隔到以前, RLO 变为“ 1 ”,则定时器停止。
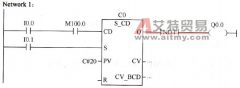
(1) 控制要求。利用时钟存储器,将计数器扩展为定时器。 (2) 定义编程元件符号地址。程序中使用了 CPU 的时钟存储器,设置 MB100 为时钟存储器,则 M100.0 的变化周期为 0.1s 。输入符号
与传统的按经验设计并有很大随意性的系统设计相比,顺序控制具有一些显著的特性。当系统的各输出时序图以及各控制信号确定时,顺序控制的程序就基本确定了。顺序控制的设计思