
图6-14所示为T形接头的立角焊,自下而上的焊接操作方法如下:
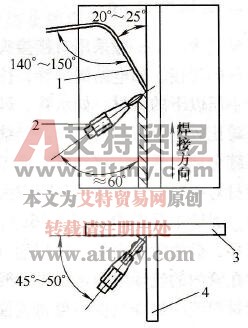
图6-14 T形接头的立角焊
1-焊丝2-焊炬3-盖板4-腹板
1)起焊时用火焰交替加热起焊处的腹板和盖板,待形成熔池时即添加焊丝,抬起焊炬,等起焊点的熔池凝固之后才可以向前施焊。
2)焊接过程中,焊炬向上倾斜,与焊件成60°左右的夹角并与盖板成45°~50°角,焊丝与焊件成20°~25°角。为方便手持焊丝,可将焊丝弯折成140°~150°。
3)焊接过程中,焊炬和焊丝作交叉的横向摆动,避免产生中间高、两侧低的焊缝。
4)熔池金属将要下淌时,应将焊炬向上挑起,待熔池温度降低后继续焊接。
5)在熔池两侧多添加一些焊丝,防止出现咬边。
6)收尾时,稍微抬起焊炬,用外焰保护熔池,并不断添加焊丝,直至收尾处熔池填满方可撤离焊炬。