焊接接头的焊接过程中检验
从焊接开始到焊接结束形成优良的焊接接头和焊后热处理的整个过程称为焊接过程。焊接过程中检验的目的是防止和及时发现焊接缺陷,进行有效的焊接缺陷修复,保证焊件在制造过程

从焊接开始到焊接结束形成优良的焊接接头和焊后热处理的整个过程称为焊接过程。焊接过程中检验的目的是防止和及时发现焊接缺陷,进行有效的焊接缺陷修复,保证焊件在制造过程
结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-38 。 表 3-38 结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数 注: 1 .表列焊接速度只指自动焊焊接速度。 2 .表中
35kV及以下中低压电缆接头如果需要在有水环境中运行,请在接头外做好防水密封,可接头外依次缠绕防水胶带,两端密封胶后收缩热缩管,热缩管口防水带密封,外面有条件安装玻璃钢
选用钎焊接头时还应考虑应力集中问题,尤其在接头受动载荷或大应力时,应力集中问题更为明显。在这种情况下的设计原则是不应使接头边缘处产生任何过大的应力集中,而应将应力
在钎焊的接头设计中首先应该考虑钎焊接头承载能力应与母材相同或相近。钎焊接头的承载能力受许多因素的影响,如接头形式、钎料的强度、钎缝间隙值、钎料和母材间相互作用的程
单股电线接头接法图解 导线连接是电工作业的一项基本工序,也是一项十分重要的工序。其质量直接关系到整个线路能否安全可靠地长期运行。 基本要求 对导线连接的基本要求是:连
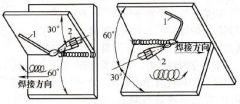
焊嘴与工件的夹角和平焊一样,但焊接火焰向上斜,形成熔池后火焰偏向立面,借助火焰压力托住三角形焊缝熔池。焊嘴沿焊缝方向一扎一抬,借助火焰喷射力把液体金属引向三角形顶
单股与多股电线接头接法图解 单股铜导线与多股铜导线的连接 单股铜导线与多股铜导线的连接方法如图所示,先将多股导线的芯线绞合拧紧成单股状,再将其紧密缠绕在单股导线的芯
钎焊接头的性能和质量在很大程度上取决于所用的钎料和钎剂,钎料和钎剂的选择必须根据钎焊接头的使用要求和母材的种类以及所采用的钎焊方法来选用。 钎料是钎焊时用作形成焊缝
答:影响焊接接头组织与性能的因素主要包括材料的匹配、焊接线能量、熔合比、焊接工艺以及焊后的热处理措施。