
主管与支管的连接件通常称为三通,常见的形式主要有主管水平放置、支管竖直向上的等径固定三通和主管竖直、支管水平放置的不等径固定三通。图6-26a、b所示分别为其焊接顺序。三通的装配焊接主要有以下操作要点:
1)等径固定三通和不等径固定三通的定位焊位置和焊接顺序应分别参照图6-26a、b进行,采用这种对称焊接顺序可以避免焊接变形。
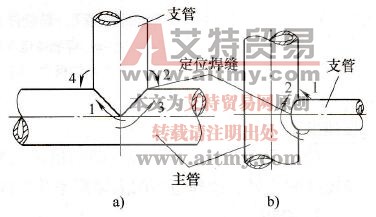
图6-26 三通的焊接顺序
a)主管水平放置、支管竖直向上的
等径固定三通b)主管竖直、支管
水平放置的不等径固定三通
2)管壁厚度不等时,火焰应偏向较厚的管壁一侧;焊接不等径固定三通时,火焰应偏向直径较大的管材一侧。
3)选用的焊嘴要比焊同样厚度的对接接头大一号。
4)焊接中碳钢钢管三通时,要先预热到150~200℃,当与低碳钢管厚度相同时,应选比焊低碳钢小一号的焊嘴。