焊接坡口的气割与一般气割相比,气割速度应稍快,预热火焰能率应适当大些,切割氧的压力也应稍大。图8-18a所示为用于钢板及管材坡口气割的形式;图8-18b所示主要用于管材坡口的气割。采用图8-18b的方法气割管材坡口时,预热火焰能率比图8-18a方法气割时小些,以免钝边被熔化。
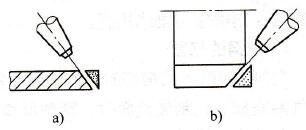
图8-18 气割坡口的两种形式

焊接坡口的气割与一般气割相比,气割速度应稍快,预热火焰能率应适当大些,切割氧的压力也应稍大。图8-18a所示为用于钢板及管材坡口气割的形式;图8-18b所示主要用于管材坡口的气割。采用图8-18b的方法气割管材坡口时,预热火焰能率比图8-18a方法气割时小些,以免钝边被熔化。
图8-18 气割坡口的两种形式