选择加工坡口的主要依据是什么,加工坡口技术
答:坡口是指根据设计或工艺要求,将焊件的待焊部位加工成一定几何形状的沟槽。选择加工坡口的主要依据有: (1) 是否能保证焊接焊透; (2) 坡口的形状是否容易加工; (3) 应尽可能

答:坡口是指根据设计或工艺要求,将焊件的待焊部位加工成一定几何形状的沟槽。选择加工坡口的主要依据有: (1) 是否能保证焊接焊透; (2) 坡口的形状是否容易加工; (3) 应尽可能
在焊接件上开坡口是为了保证焊缝根部焊透,便于清除熔渣,获得较好的焊缝成形。此外,坡口能起调节母材和填充金属比例的作用。钝边是为了防止烧穿,钝边尺寸要保证第一层焊缝
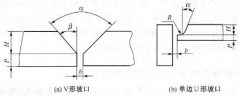
答:坡口是指根据设计或工艺要求,在焊件的待焊部位加工成一定几何形状的沟槽,如图 1 所示。 (1) 坡口面是指焊件上的坡口表面。 (2) 坡口面角度和坡口角度。待加工坡口的端面与坡
焊接坡口的气割与一般气割相比,气割速度应稍快,预热火焰能率应适当大些,切割氧的压力也应稍大。图 8-18a 所示为用于钢板及管材坡口气割的形式;图 8-18b 所示主要用于管材坡口
坡口设计必须按结构具体焊接工艺要求,一般原则为: ①可不开坡口的尽量不开坡口,包括可不开坡口焊透和结构无焊透要求两种情况。 ②为提高生产率和节约焊接材料(同时也节约
焊接坡口的加工方法主要有以下几种: 1) 剪切。不开坡口的钢板可以在剪板机上剪切加工,但不能加工有角度的坡口。 2) 氧气切割。用手工方法或自动和半自动切割机可以进行各种厚
答:坡口角度很小的埋弧焊称为窄间隙埋弧焊。窄间隙埋弧焊的坡口面角一般为 1 ° ~3 °,在厚壁容器进行窄间隙埋弧焊过程中,坡口面角随着焊缝收缩也相应地缩小到接近 0 °,使坡口
1) 焊接 H 型钢制作中当构件设计长度超出进料钢板长度,则必须进行拼接。《焊接 H 型钢》 (YB 3301-2005) 中规定:“对接焊缝检验等级为 A 级,评定等级为Ⅱ级合格。”为此,对接焊缝需
在其他工艺参数不变的条件下,装配间隙与坡口角度增大时,熔合比与余高减小,熔深增大,但焊缝厚度大致保持不变,如图 1 所示。 图 1 装配间隙与坡口形式对焊缝成形的影响
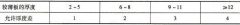
悬空焊即不加衬垫的焊接。大部分厚板都可采用悬空焊,但要求钝边高度在一定范围,钝边不足会烧穿,过大会焊不透。钝边高度主要取决于焊接电流,表 3-28 数据供参考。 表 3-28 悬空